2026.10.22
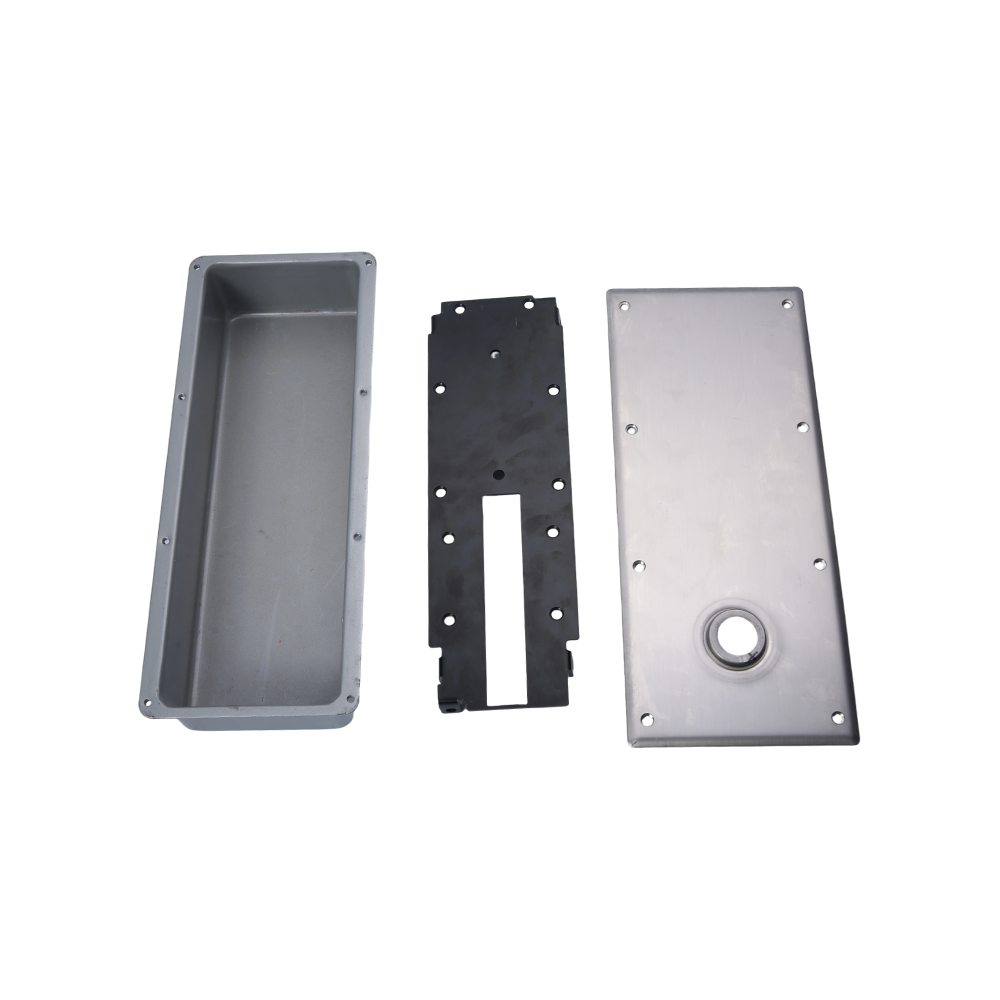
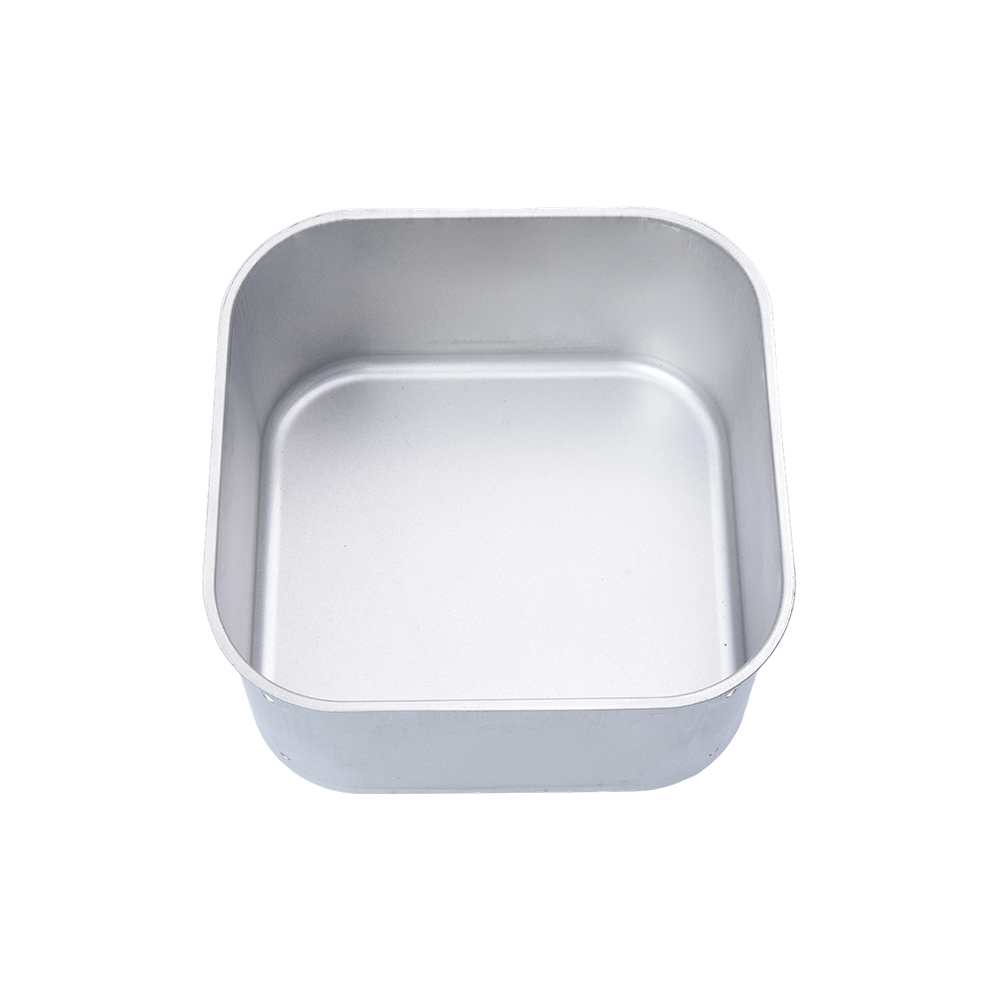
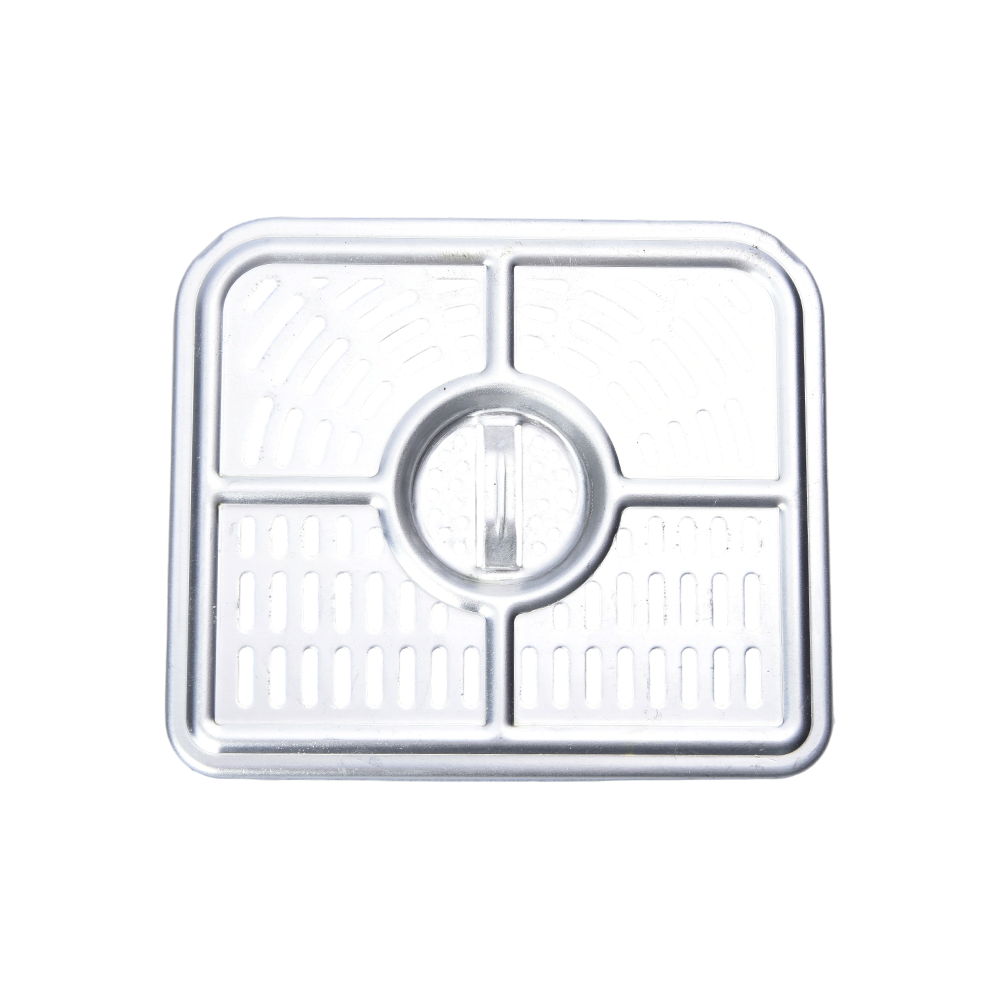
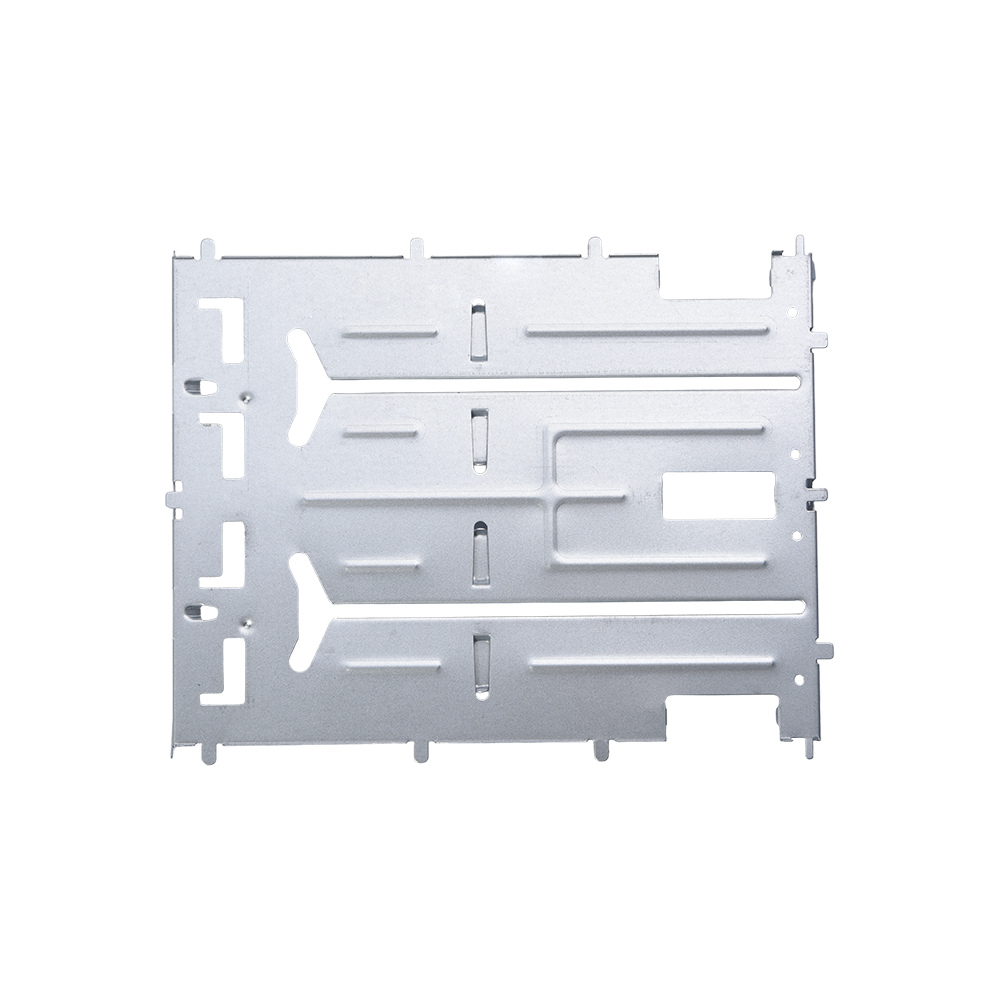
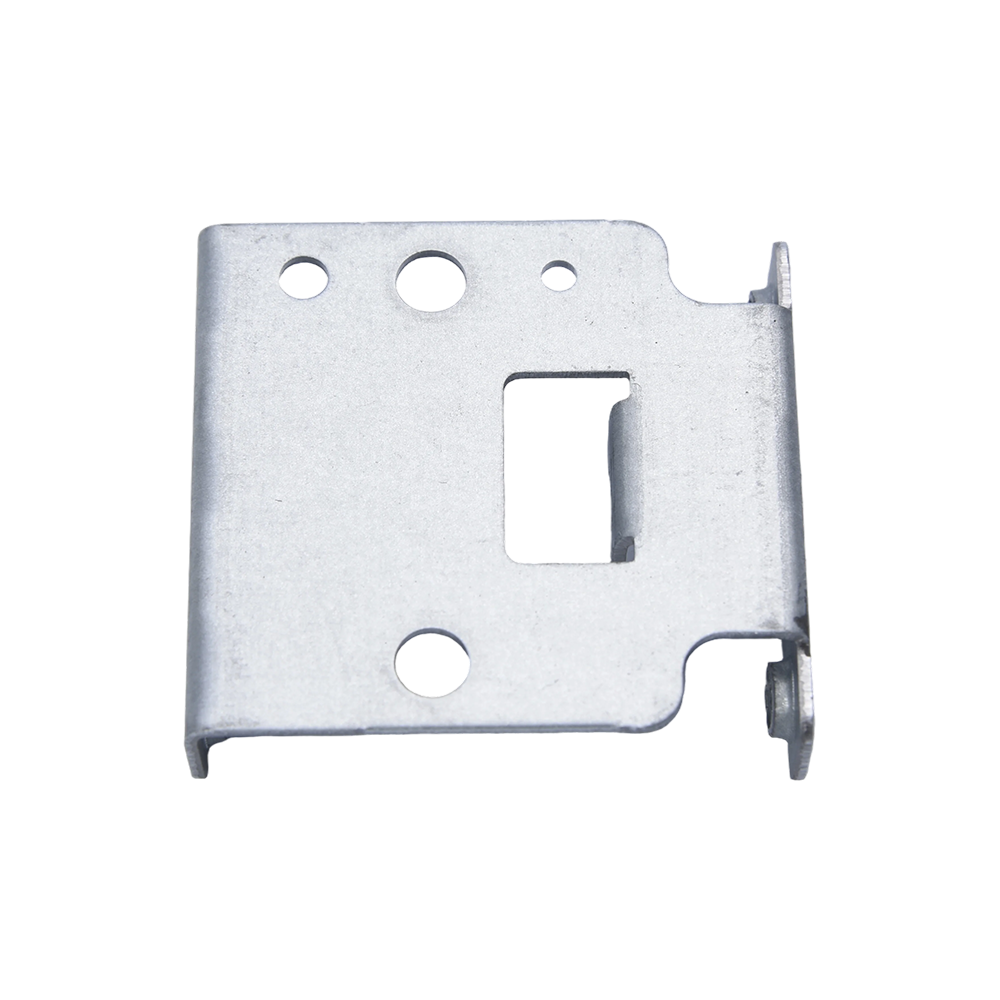
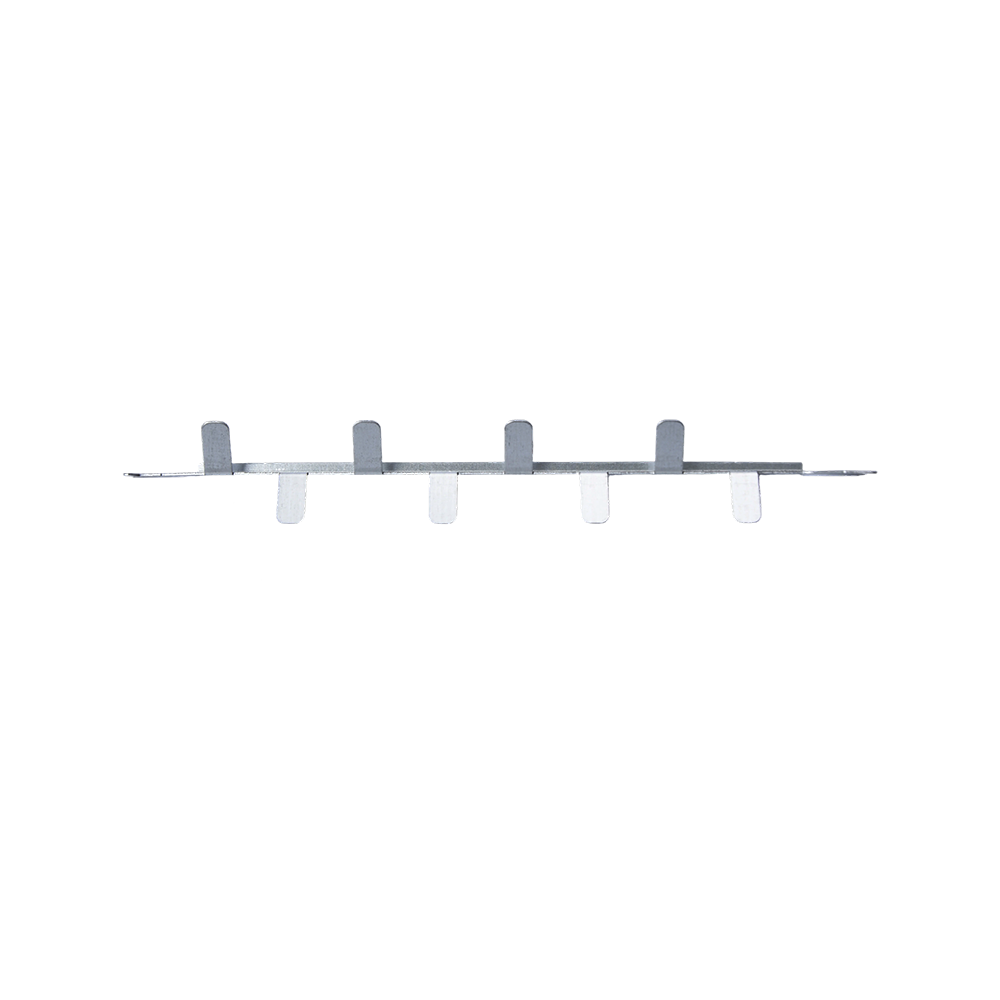
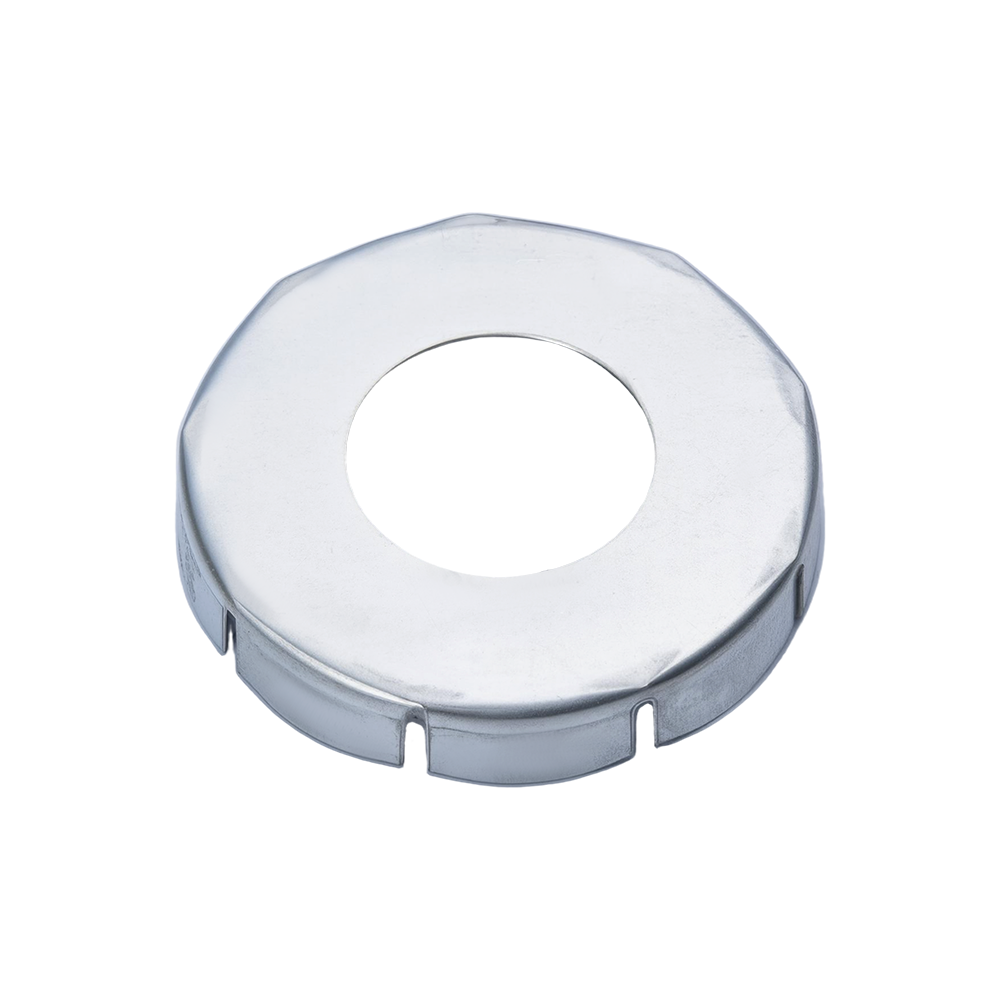
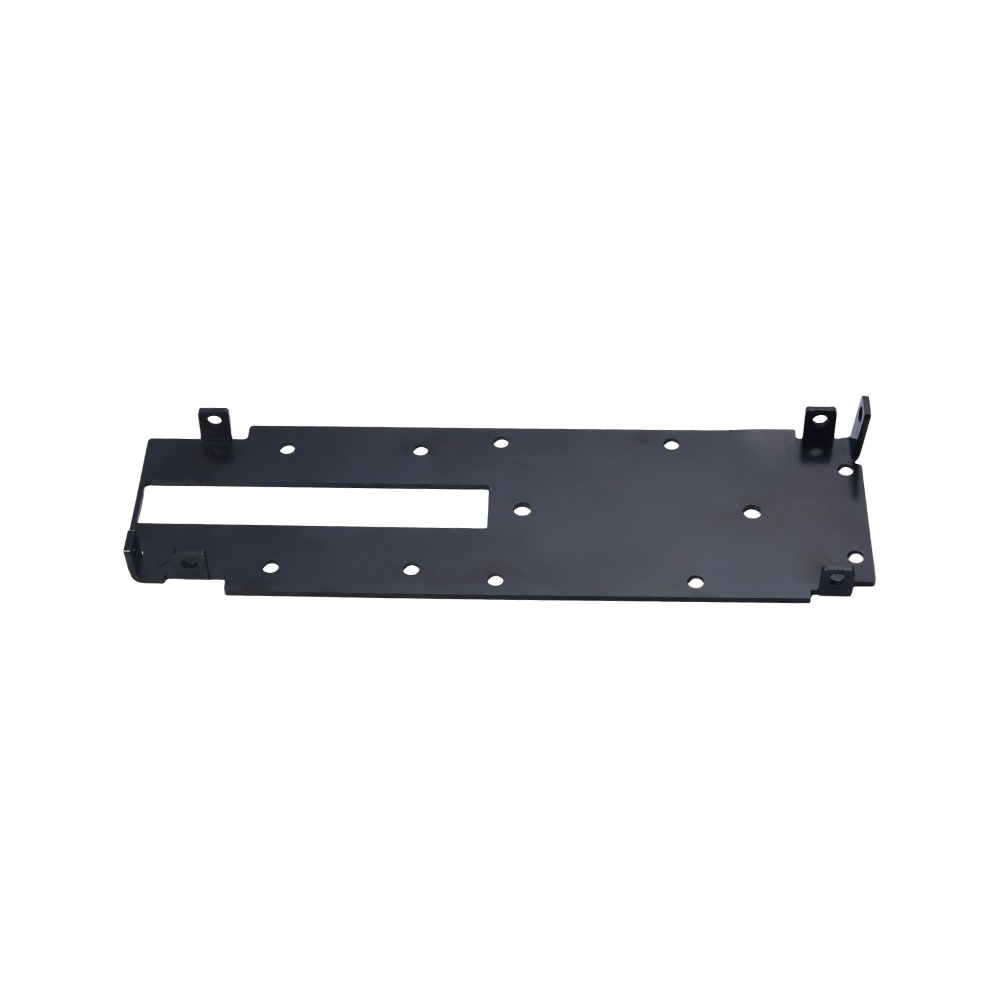
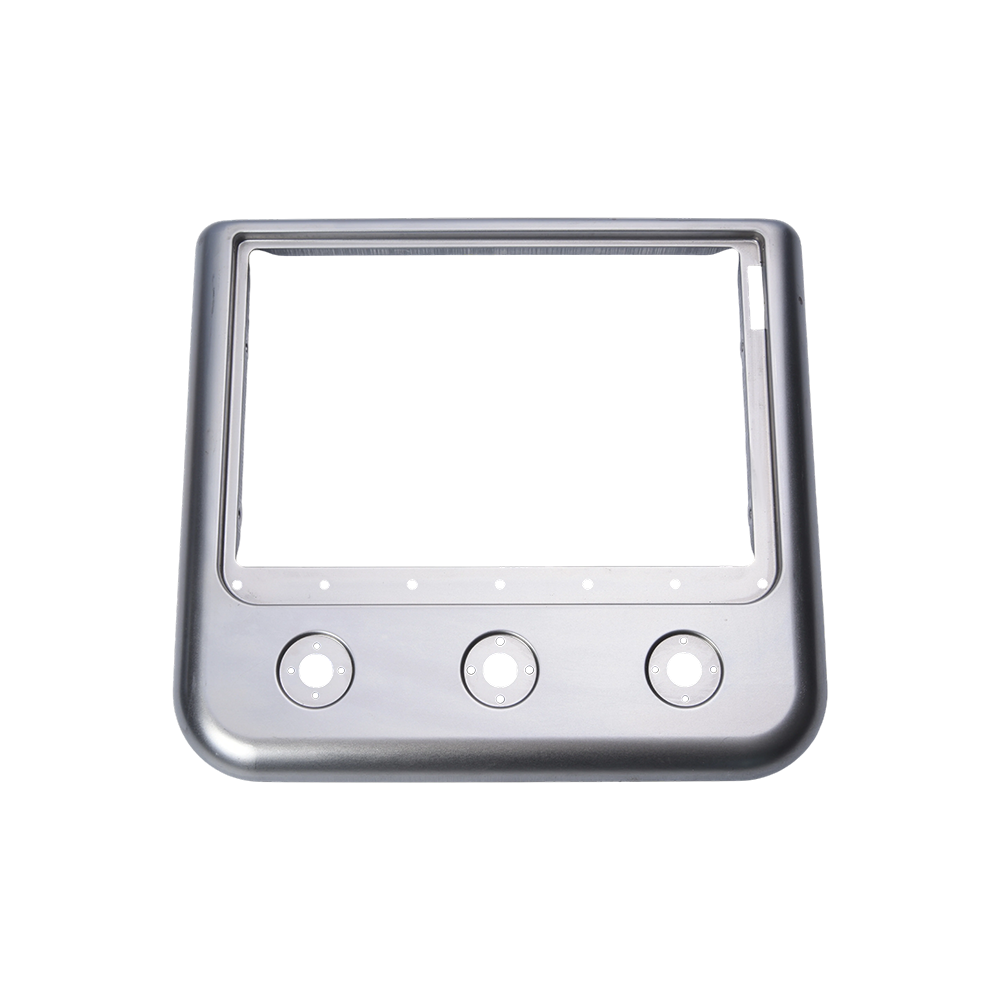
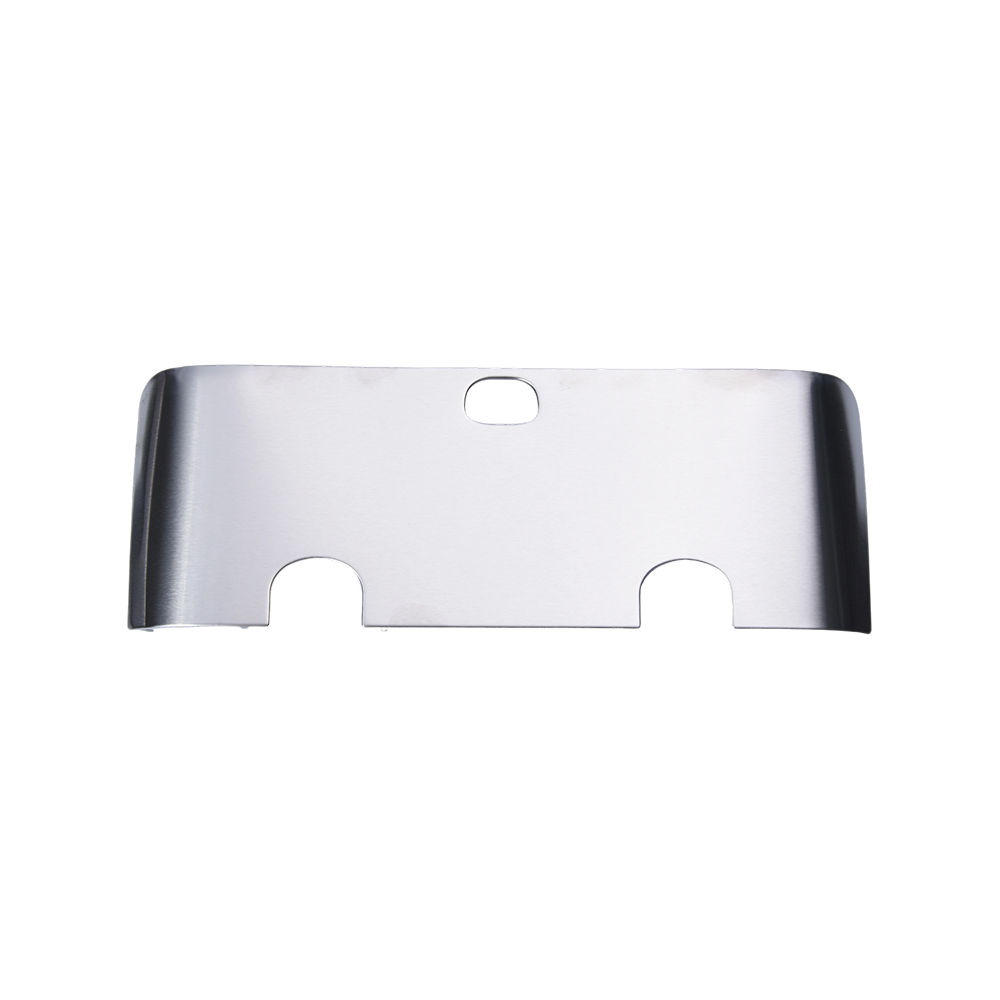
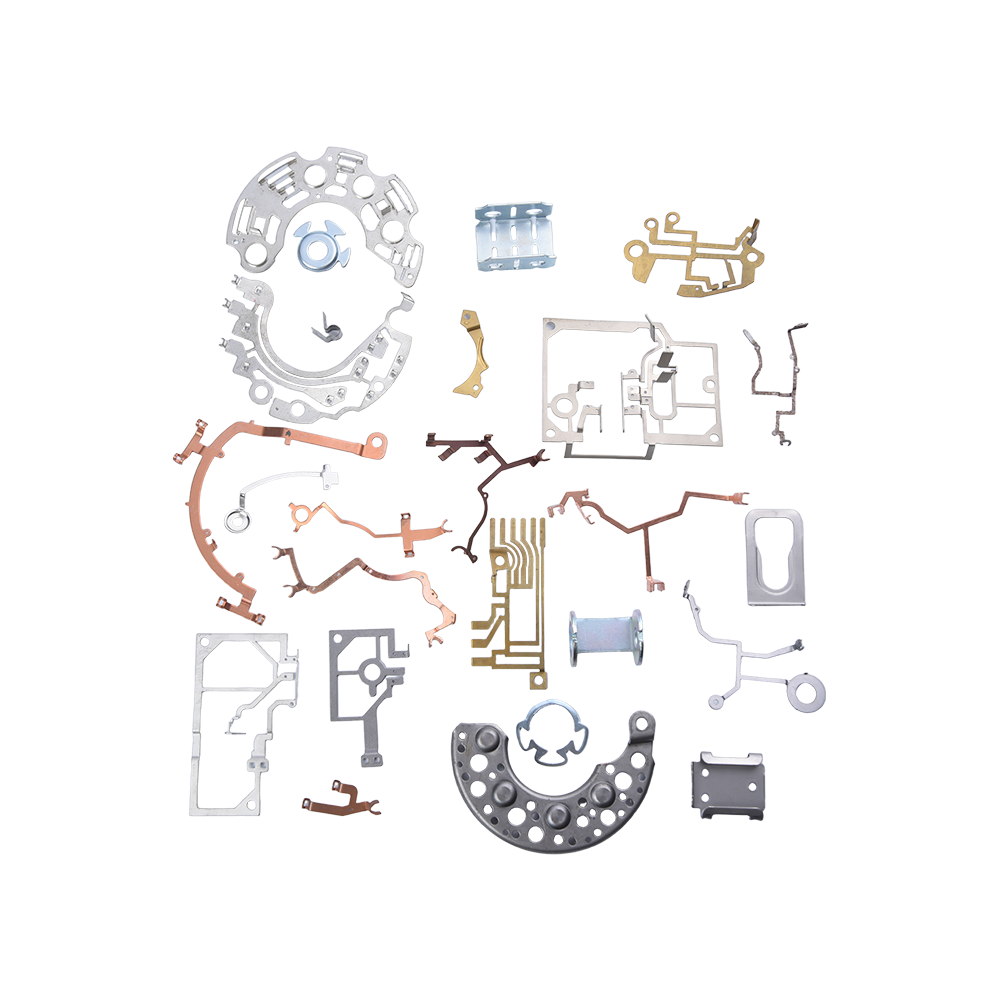
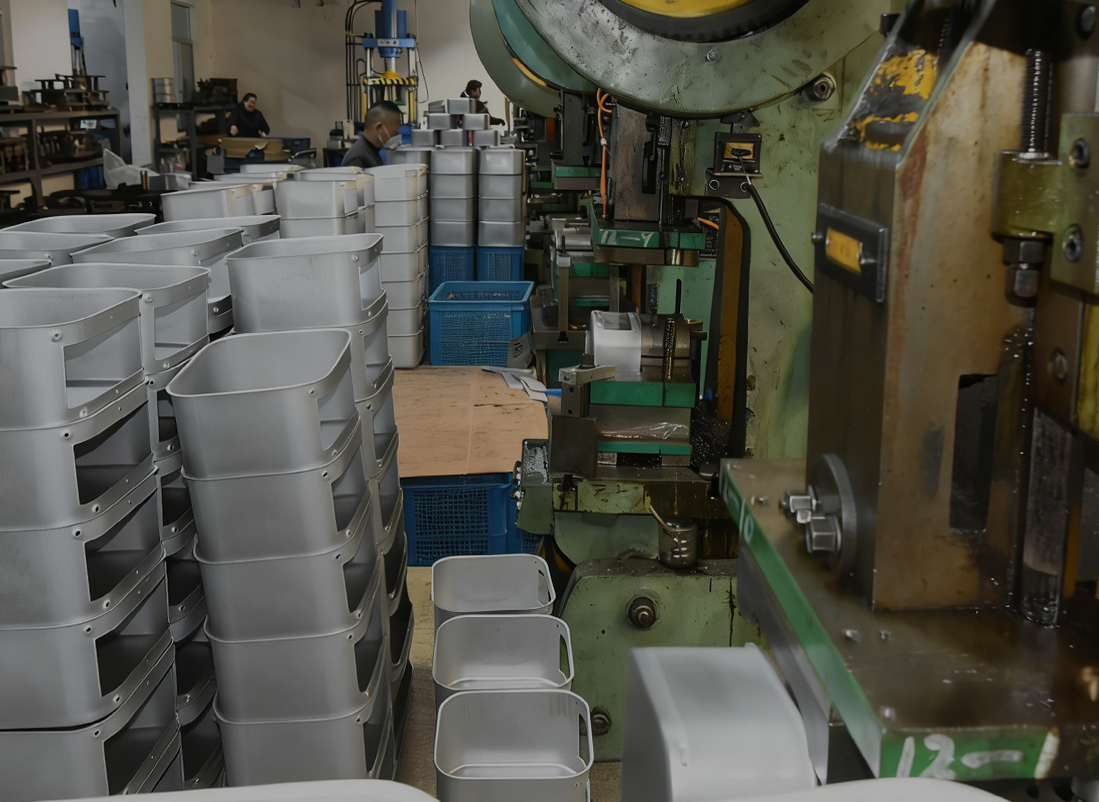
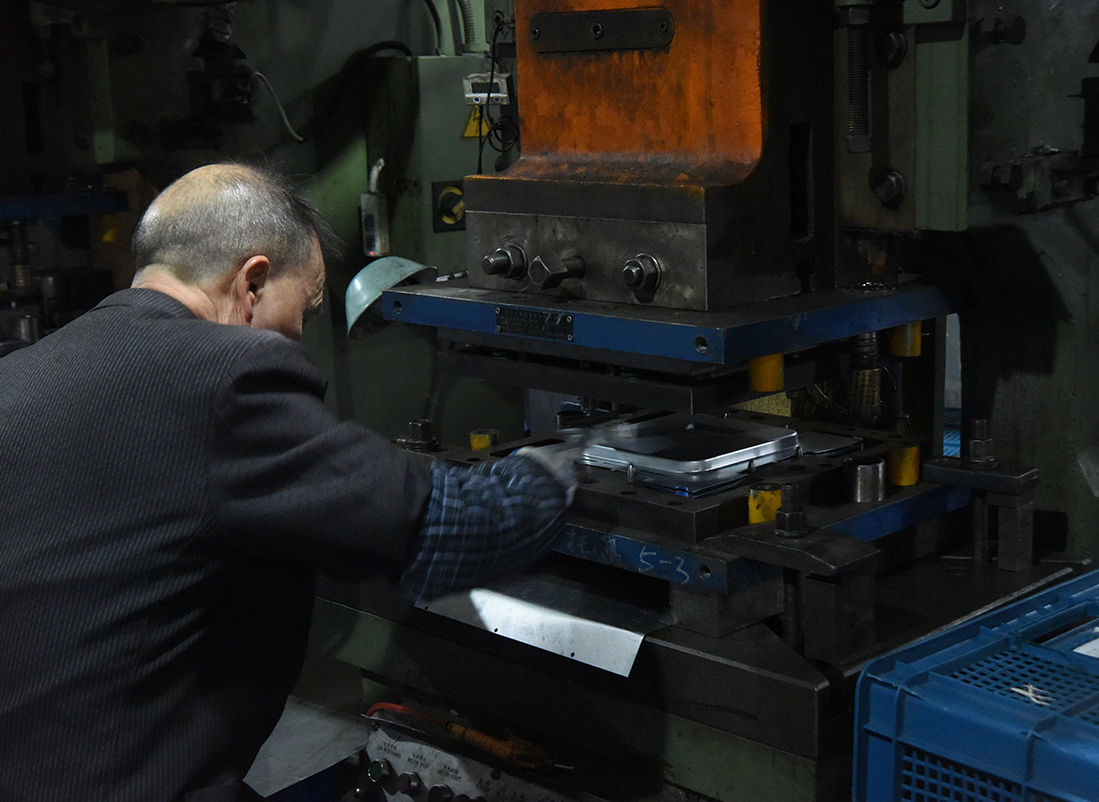
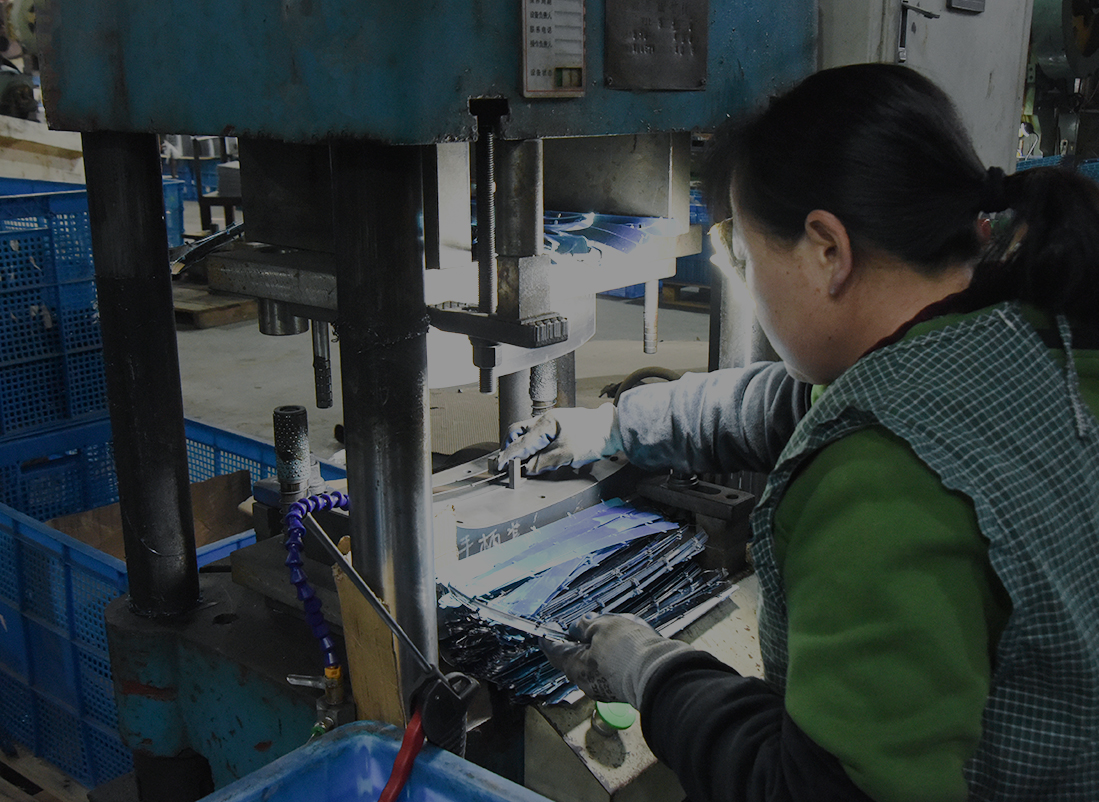
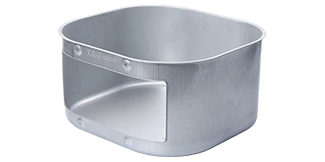
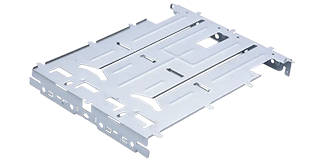
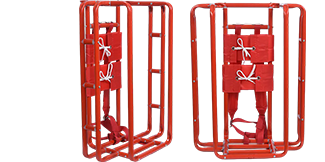
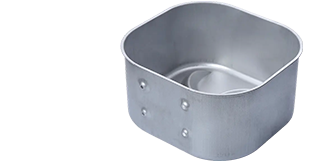
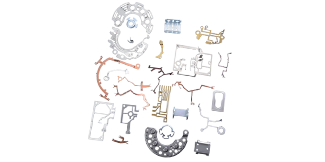
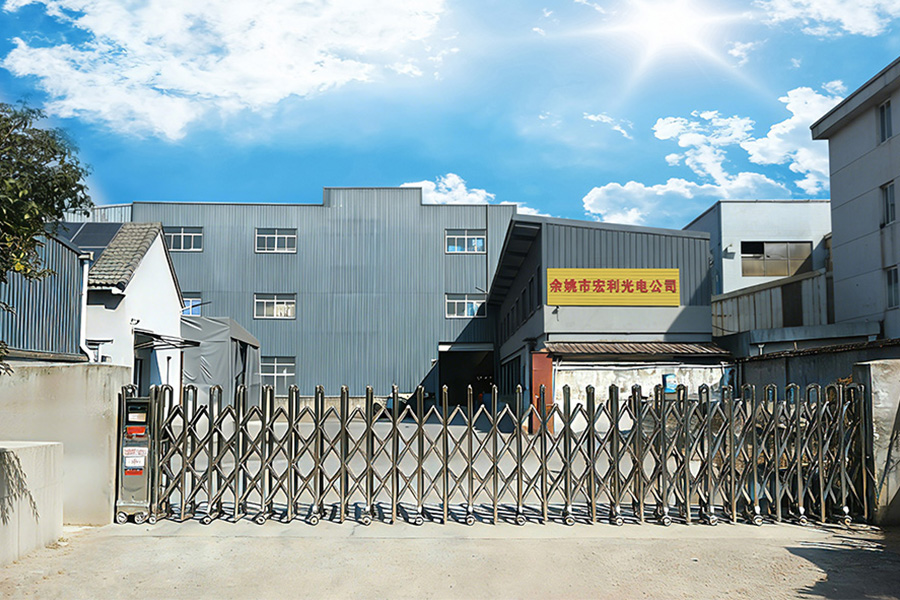
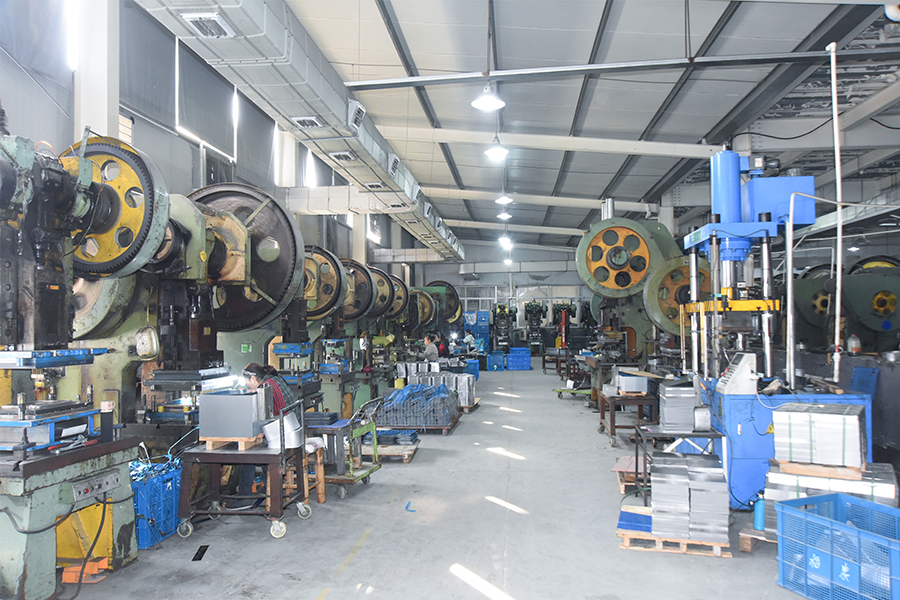
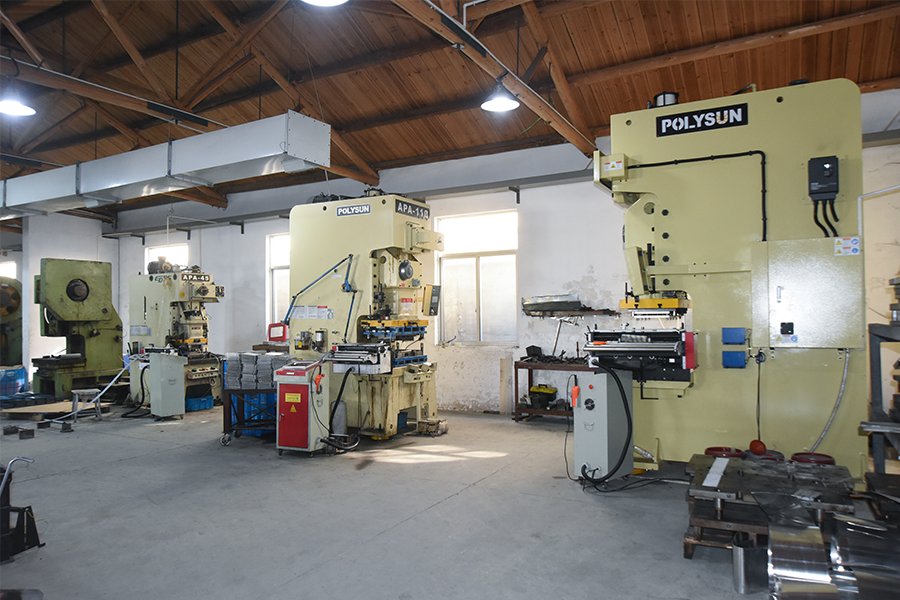
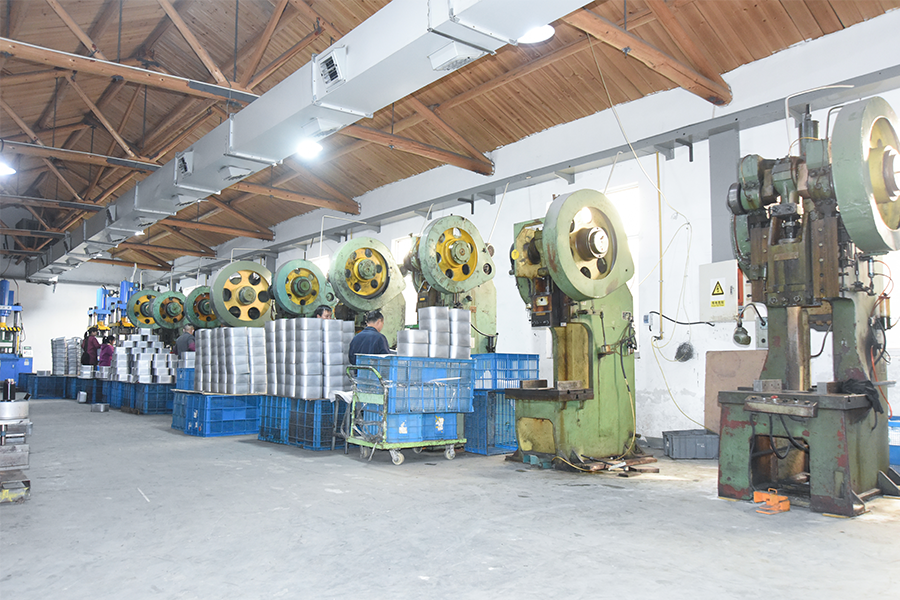
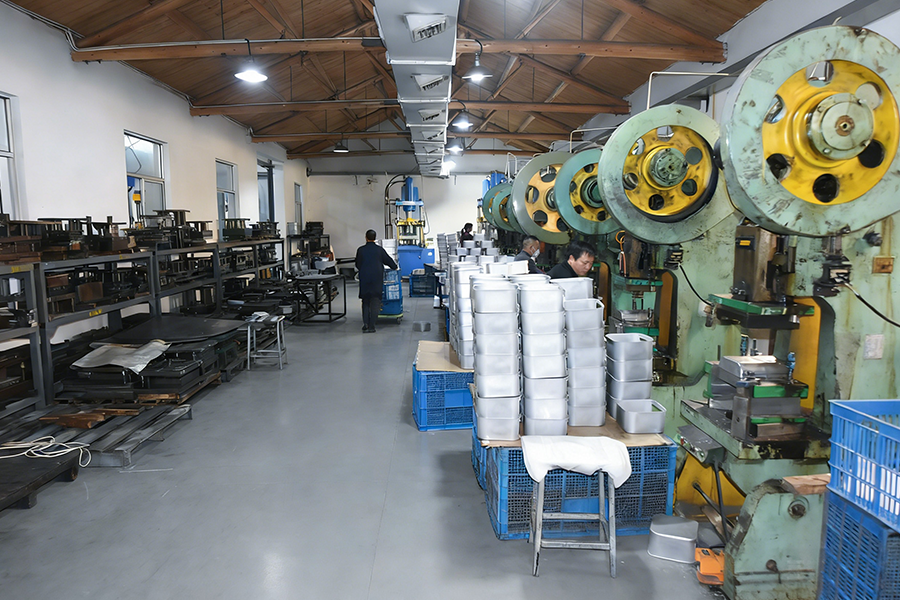
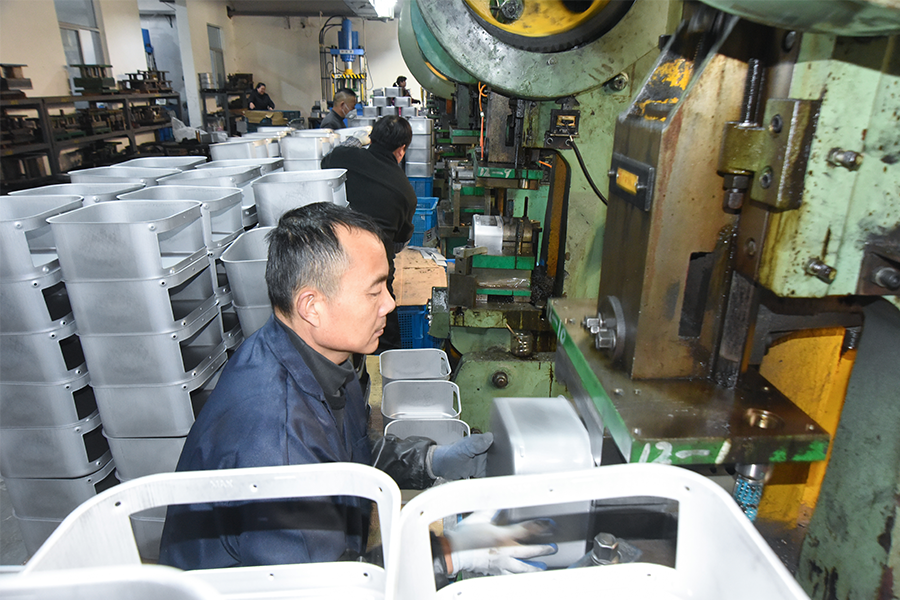
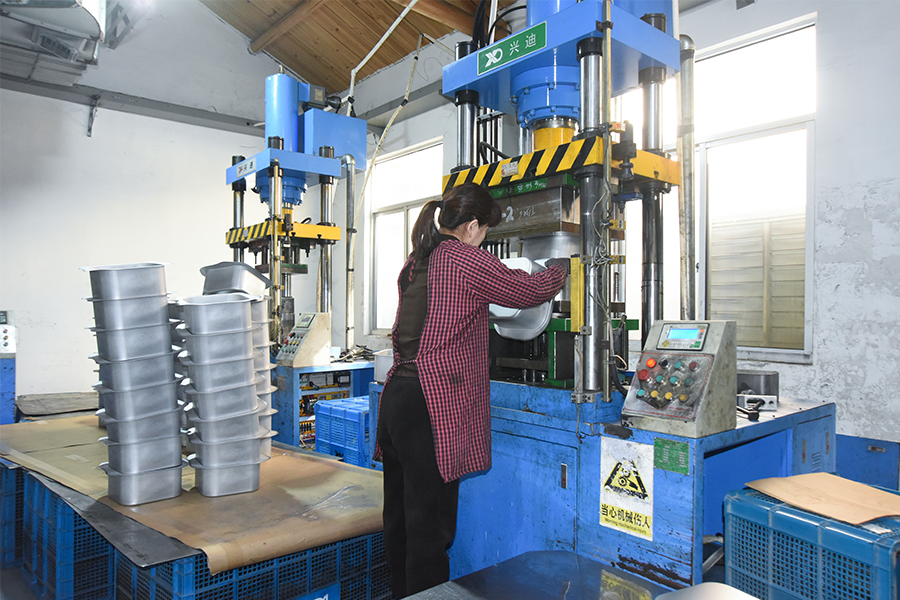
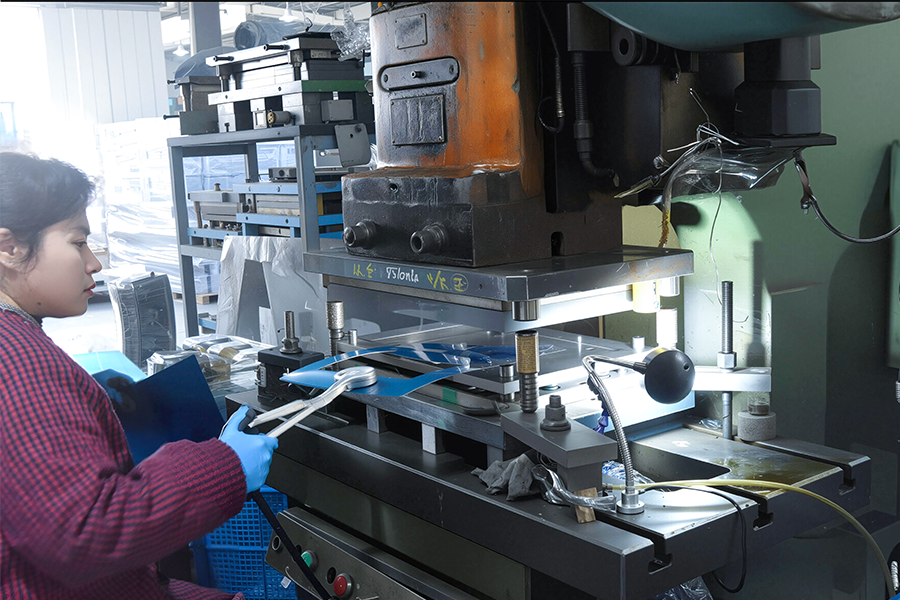
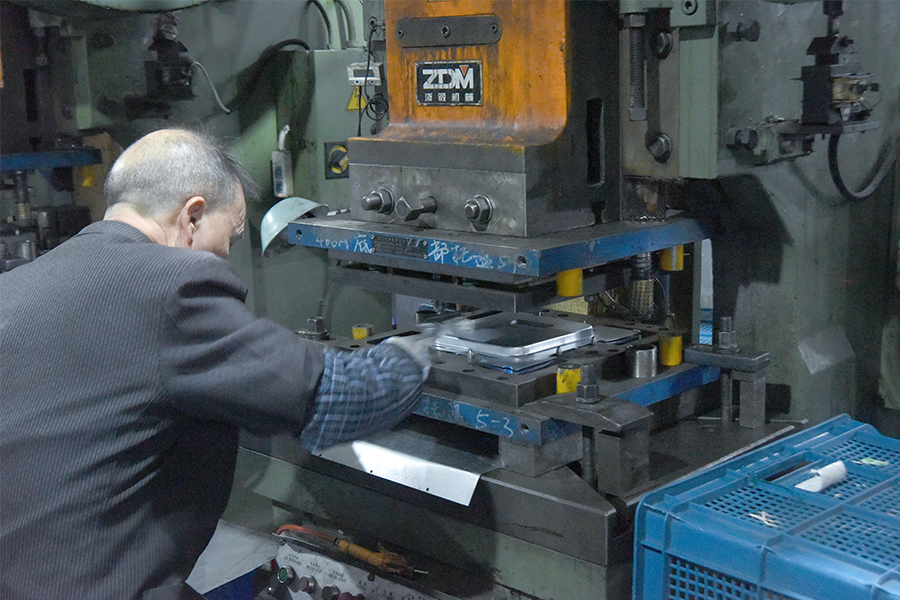
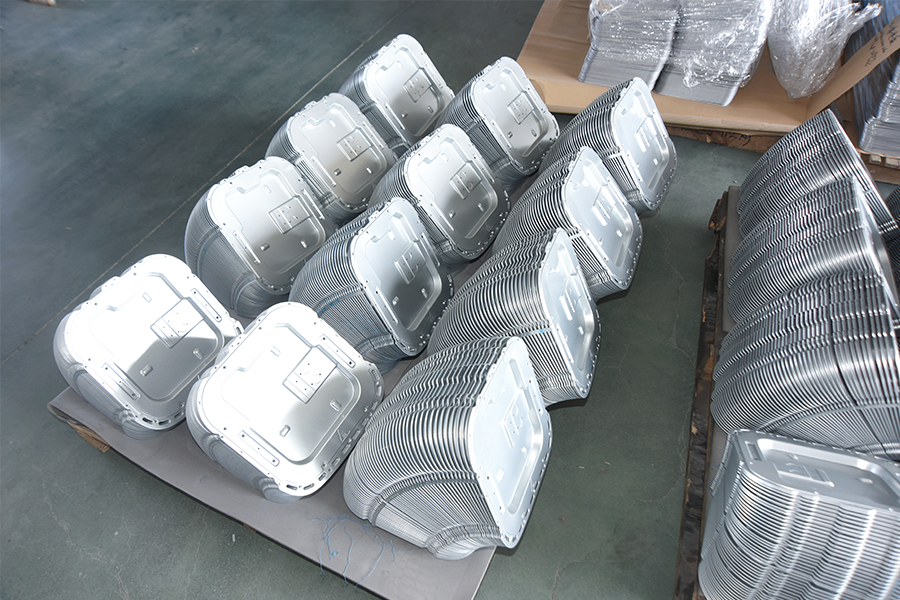
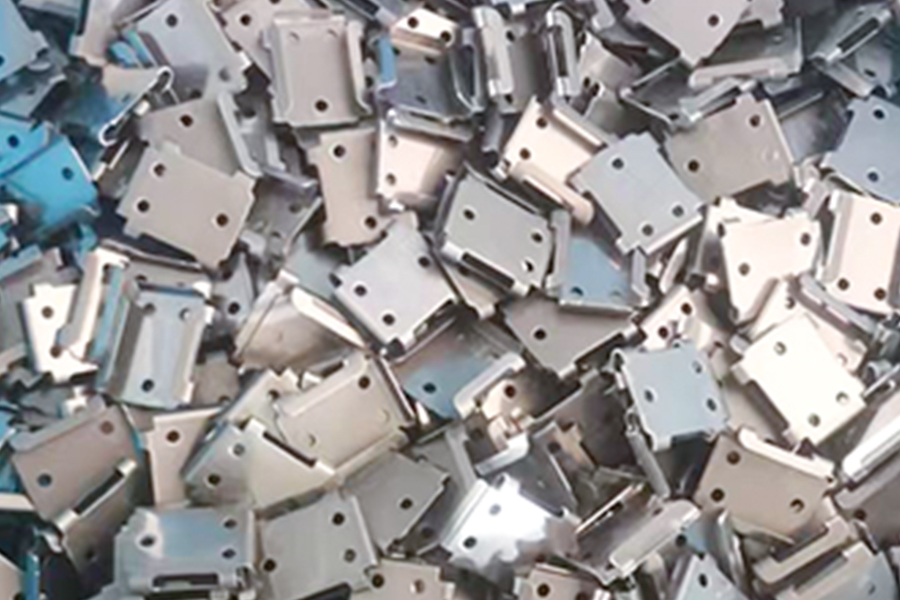
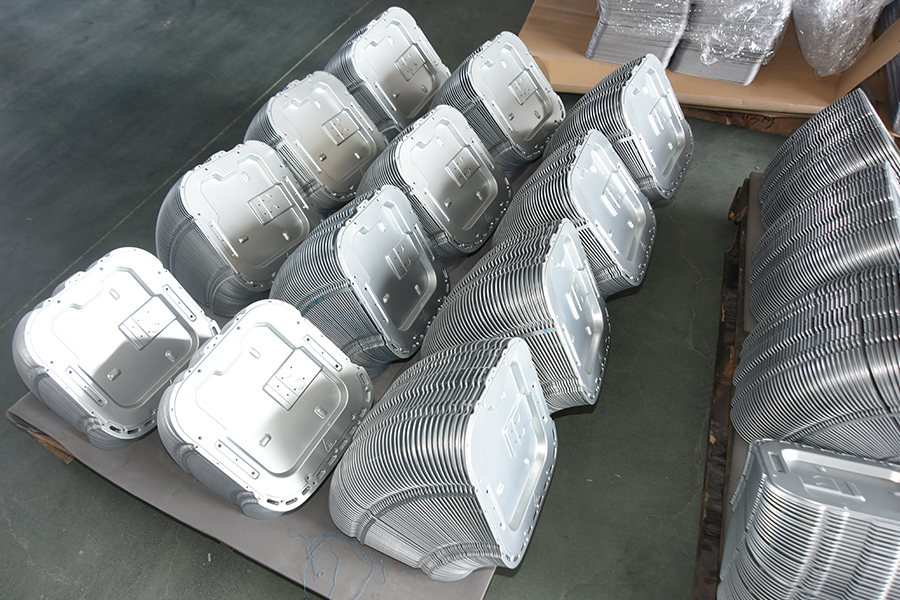
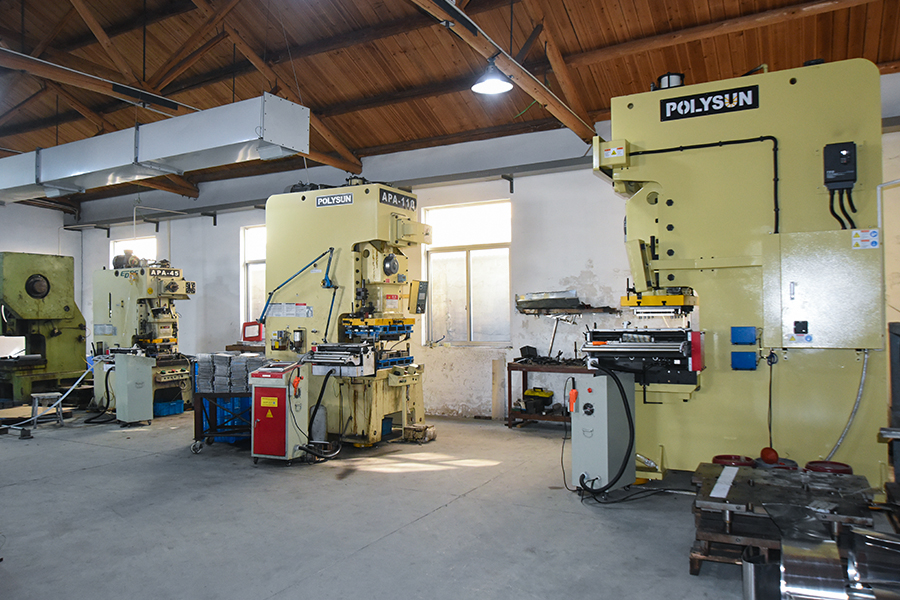
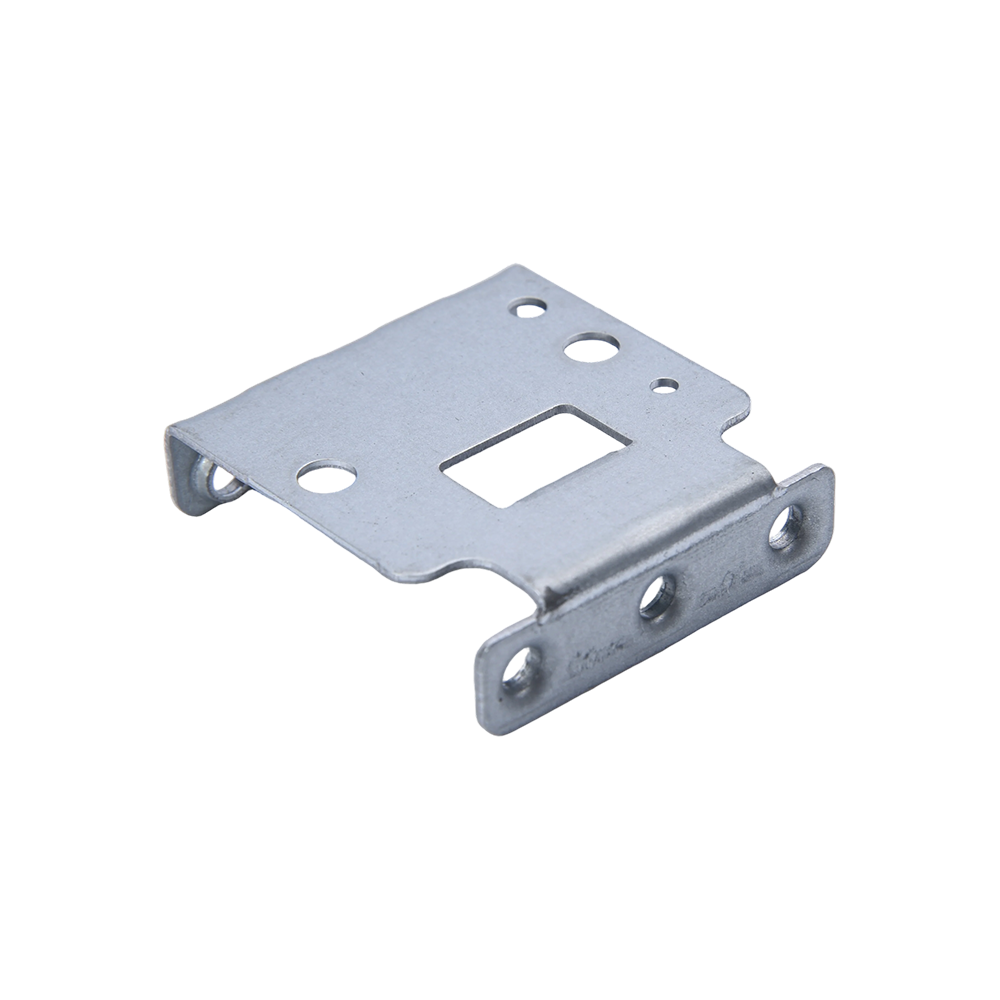
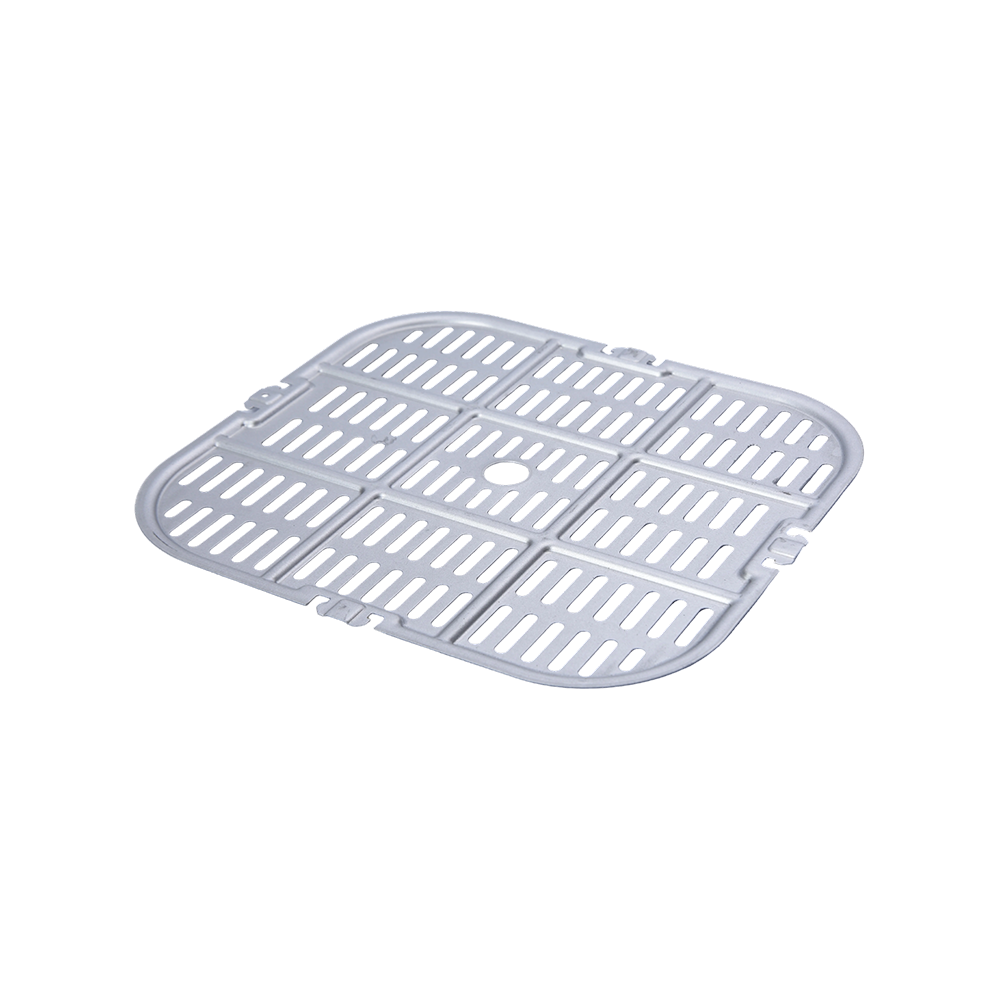
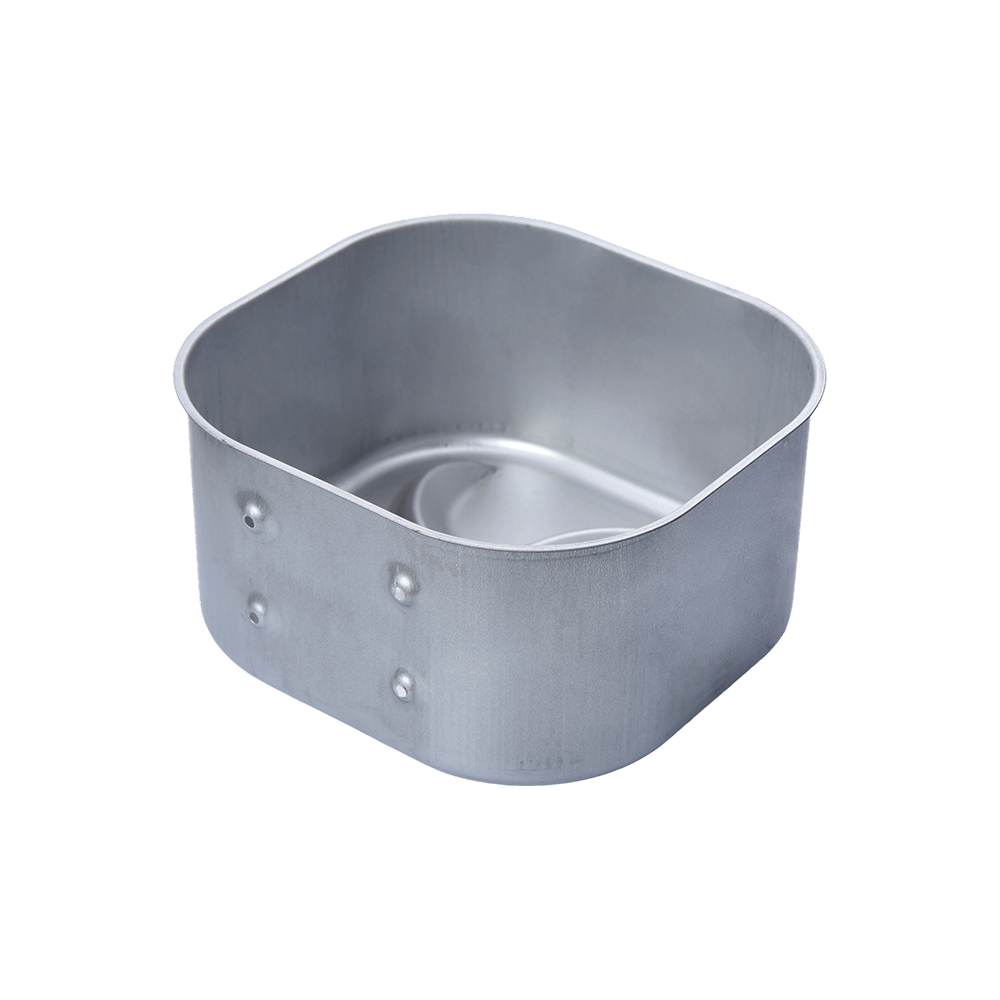
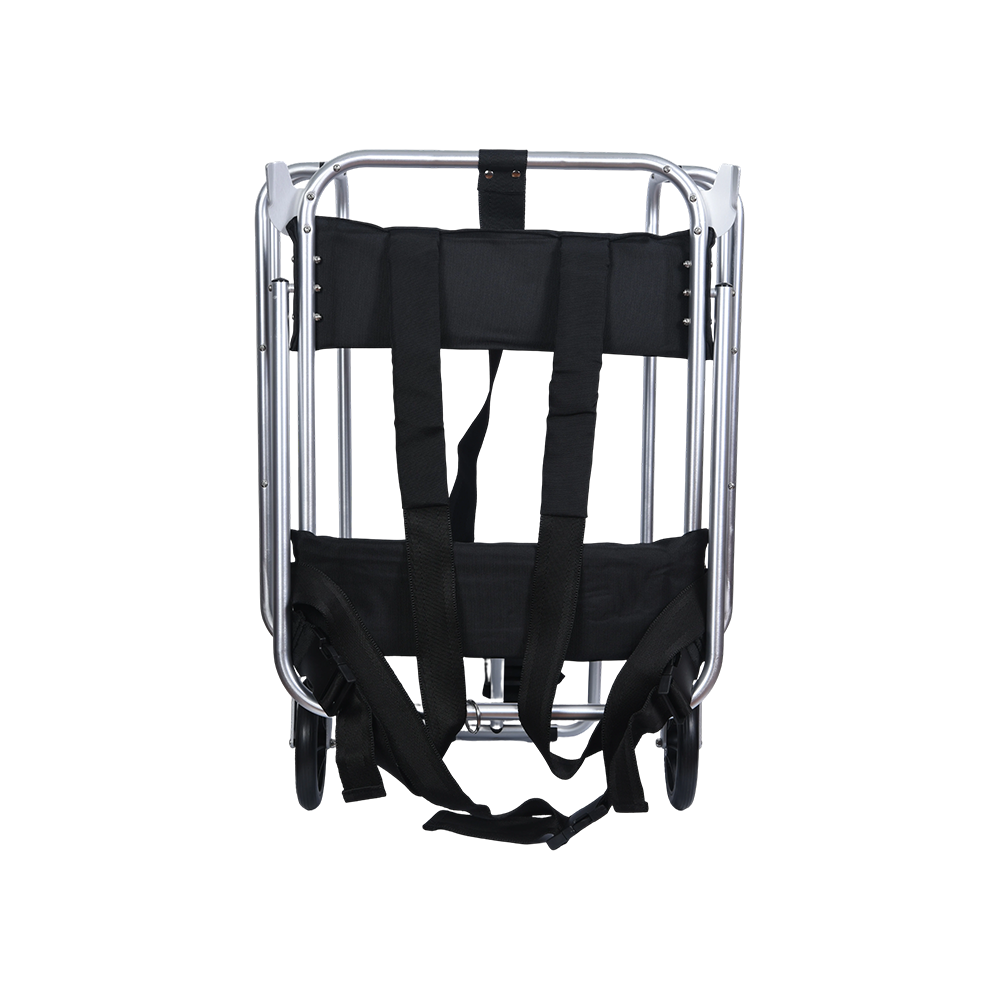
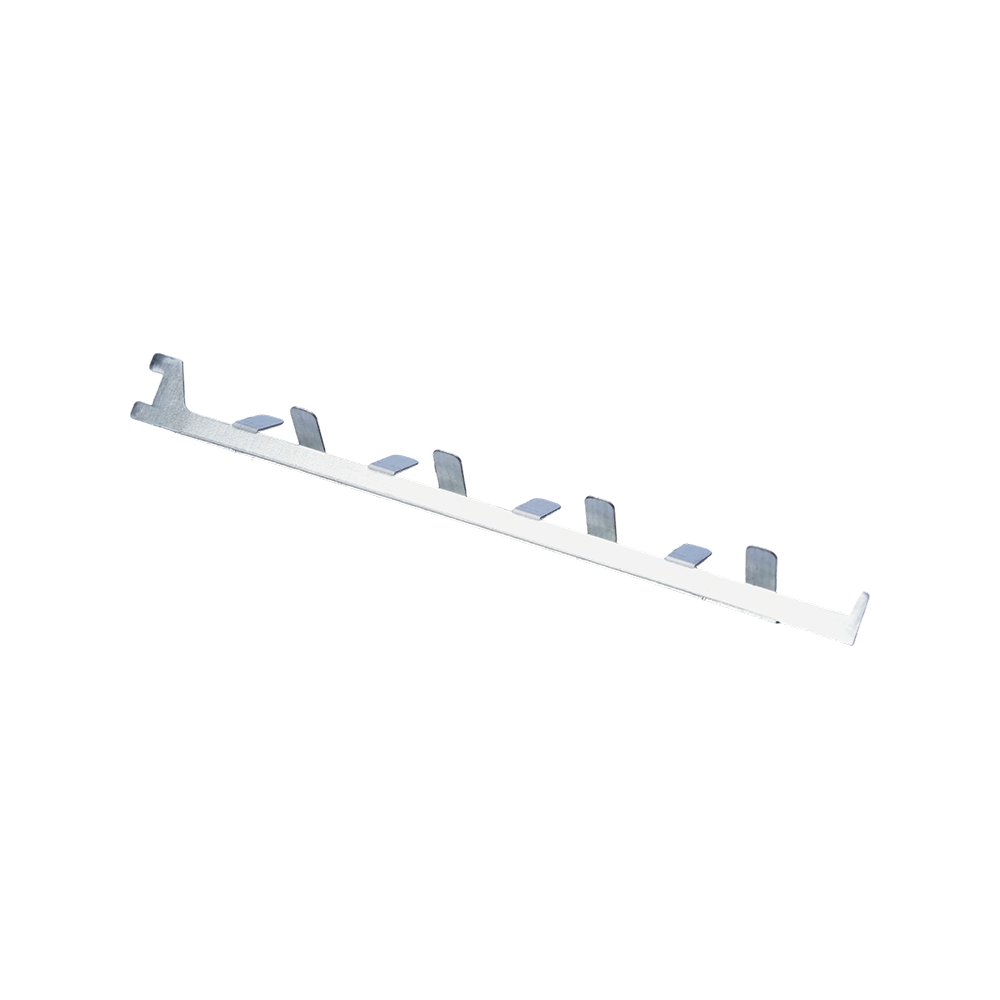
يعد ثني الصفائح المعدنية أحد أهم العمليات الأساسية في تصنيع المعادن. فهو يحول الصفائح المسطحة من الفولاذ أو الألومنيوم أو النحاس إلى أقواس ومرفقات وأجزاء هيكلية تربط التجميعات معًا. سواء كنت تصمم منتجًا جديدًا أو تدير ورشة تصنيع صغيرة، فإن معرفة كيفية ثني الصفائح المعدنية بشكل صحيح توفر الوقت والمواد والإحباط. إذا أخطأت في ذلك، فسوف ترى زوايا متشققة، وزوايا غير متناسقة، وأجزاء غير ملائمة. افعل ذلك بشكل صحيح، وسيخرج كل مكون من مكبس الضغط جاهزًا للتجميع. فهم أساسيات ثني الصفائح المعدنية تعمل عملية الثني على فكرة بسيطة: حيث يتم دفع الصفيحة إلى قالب، حيث يأخذ المعدن شكلًا دائمًا على طول خط مستقيم. ومع ذلك، من الناحية العملية، تحدد عدة متغيرات ما إذا كانت النتيجة عبارة عن جزء نظيف أم جزء ملغى. ابدأ بالمصطلحات الأساسية. مصطلحات الانحناء الرئيسية خط الانحناء: الخط المستقيم الذي تتشكل عليه الورقة. نصف قطر الانحناء الداخلي: نصف القطر على الجانب الداخلي من الانحناء، الذي تم ضبطه بواسطة طرف الثقب وفتح القالب. بدل الانحناء: طول المادة اللازمة لعمل الانحناء؛ فهو يحدد الحجم الفارغ المسطح. العامل K: النسبة التي تحدد المحور المحايد ضمن سمك المادة. سبرينغباك: الاسترداد المرن الذي يفتح الزاوية قليلاً بعد الانحناء. تؤثر هذه القيم بشكل مباشر على أبعاد الجزء. على سبيل المثال، قد يؤدي خطأ بسيط في بدل الانحناء إلى ترك جزء أقل من المواصفات بعدة ملليمترات. لمحة سريعة عن السلوك المادي تستجيب المعادن المختلفة بشكل مختلف تحت الفرامل. تنحني السبائك الأكثر ليونة بسهولة مع القليل من الزنبرك. تحتاج الدرجات الأصعب إلى قوة أكبر ونصف قطر أكبر. خصائص الانحناء النموذجية للمواد الصفائح المعدنية المشتركة مادة القابلية للتشكيل سبرينغباك الحد الأدنى لنصف قطر الانحناء* الفولاذ الطري ممتاز منخفض 0.8-1.5× سمك الفولاذ المقاوم للصدأ جيد عالية 1.5-2.5× سمك الألومنيوم جيد متوسط 1.0-2.0 × سمك النحاس ممتاز منخفض 0.8-1.5× سمك النحاس ممتاز منخفض 0.8-1.5× سمك * قيم البداية النموذجية؛ تأكد من بيانات المورد الخاصة بالسبائك والمزاج المحدد. ما يجب التحقق منه قبل البدء في الانحناء الانحناء النظيف لا يحدث بالصدفة. قم بمراجعة هذه العوامل الأربعة قبل أن تلمس اللكمة الورقة. سمك المادة والحد الأدنى لنصف قطر الانحناء الانحناء بإحكام شديد يؤدي إلى تشقق السطح الخارجي. تحتوي كل مادة على حد أدنى لنصف قطر الانحناء، وعادةً ما يتم التعبير عنه بمضاعفات سمك الورقة. نقطة البداية الآمنة هي ضعف سُمك المعادن اللينة وما يصل إلى مرتين ونصف بالنسبة للدرجات الأكثر صلابة. اتجاه الحبوب تحتوي الصفائح المدرفلة على هيكل حبيبي يشبه إلى حد كبير الخشب. يؤدي الانحناء الموازي للحبوب إلى ظهور شقوق على طول خط الانحناء. كلما كان ذلك ممكنًا، قم بتوجيه الانحناء عبر الحبوب، خاصة بالنسبة للأقطار الضيقة والفولاذ المقاوم للصدأ. الأدوات ويموت الافتتاح يقوم طرف الثقب بتعيين نصف القطر الداخلي؛ يتحكم فتح القالب في القوة المطلوبة ومدى حدة الانحناء. يعد فتح القالب بمقدار ثمانية إلى عشرة أضعاف سمك المادة نقطة بداية يمكن الاعتماد عليها لمعظم الوظائف. حالة السطح تصبح الخدوش والنتوءات وقشور الطحن عوامل مركزة للضغط أثناء التشكيل. حافظ على نظافة الفراغات، وقم بإزالة حوافها، ثم استخدم مادة تشحيم رقيقة حيث تكون النهاية المرئية مهمة. طرق الانحناء الشائعة على مكابح الضغط هناك ثلاث طرق تهيمن على ثني الصفائح المعدنية: ثني الهواء، والقاع، والعملة المعدنية. يوازن كل منها بين الدقة وتكلفة الأدوات وحمولة الماكينة بشكل مختلف. مقارنة طرق ثني مكابح الضغط الشائعة الطريقة كيف يعمل الدقة الاستخدام النموذجي انحناء الهواء تشكل اللكمة الورقة دون الوصول إلى القاع بالكامل؛ الزاوية تعتمد على عمق الثقب. ±0.5° إلى ±1° التصنيع العام، والإعدادات المتكررة قاع يتم ضغط الورقة في أسفل القالب، مما يؤدي إلى طباعة زاوية القالب على الجزء. ±0.25 درجة إلى ±0.5 درجة يتم الإنتاج بزوايا ثابتة سك يتم ضغط المادة بالكامل بين الثقب والموت تحت قوة عالية. ±0.1° إلى ±0.25° عالية-precision parts, thin materials يعد ثني الهواء هو الأكثر شيوعًا لأنه يحتاج إلى حمولة معتدلة ويتيح للمشغل تصحيح الزاوية عن طريق ضبط عمق الكبش. تعمل عملية القاع على تحسين إمكانية التكرار، في حين توفر عملية العملة أقصى درجات التسامح ولكنها تتطلب آلة أثقل وأدوات أكثر ثباتًا. اختر الطريقة التي تتوافق مع التسامح في الرسم الخاص بك وقدرة المعدات الخاصة بك. جزء معدني منحني بدقة مع حزام قماشي متين يجمع هذا الملحق بين الانحناء المقاوم للتآكل وحزام عالي القوة غير قابل للانزلاق، مما يجعله خيارًا عمليًا للاستخدامات الصناعية واليومية. عرض المنتج → خطوة بخطوة: كيفية ثني الصفائح المعدنية يعمل هذا التسلسل لكل من النماذج الأولية ودفعات الإنتاج. تتغير القيم الدقيقة باختلاف جهازك والمادة، لكن المنطق يظل كما هو. التحقق من المواد والسمك. قم بالقياس باستخدام الفرجار وتأكد من الدرجة. تأكد من إمكانية تحقيق نصف القطر الداخلي المحدد. حساب بدل الانحناء. استخدم مخطط بدل الانحناء أو معادلة للعثور على الطول الفارغ المسطح، ثم ضع علامة على خط الانحناء. حدد لكمة ويموت. قم بمطابقة نصف قطر الثقب مع نصف القطر الداخلي المطلوب واختر فتحة القالب بحوالي ثمانية إلى عشرة أضعاف سمك المادة. قم بإعداد الفرامل الصحافة. اضبط السكتة الدماغية والمقياس الخلفي وموضع الكبش. قم ببرمجة تسلسل الانحناء إذا كان جهازك يدعمه. قم بإجراء اختبار الانحناء على الخردة. استخدم نفس المادة والسمك. قم بقياس الزاوية واضبط عمق السكتة الدماغية للتعويض عن الارتداد. ضع قطعة العمل. قم بمحاذاة خط الانحناء مع مركز الثقب وأمسك مربع الجزء مقابل المقياس الخلفي. اصنع الانحناء. قم بإسقاط الكبش بسلاسة. تجنب الحركات السريعة أو المتشنجة التي تؤدي إلى تغيير الجزء أو تحديد السطح. فحص النتيجة. تحقق من الزاوية باستخدام المنقلة، وابحث عن الشقوق أو علامات الأدوات، وقارن الأبعاد المهمة بالرسم. تعتبر حلقة الاختبار والضبط أكثر أهمية عند تغيير المواد أو الأدوات. تحتفظ العديد من المتاجر بسجلات لقيم Springback وإعدادات كل مادة، مما يحول الدفعات المستقبلية إلى تغييرات سريعة. في الإنتاج، نادرًا ما يكون الانحناء خطوة مستقلة. غالبًا ما تتحرك الأجزاء من خلال القطع والختم والتشكيل قبل الانتهاء منها. على سبيل المثال، يمكن أن يشتمل الفراغ المختوم على ميزات قابلة للانحناء تسمح بتشكيله في شكله النهائي دون عملية تقطيع منفصلة. هذا المزيج شائع في الأقواس والموصلات والمبيت. شرائط مختومة قابلة للانحناء للتشكيل المدمج توفر هذه الشرائط المختومة المرونة والقوة، مما يسمح بسهولة التكيف مع الهياكل مع مقاومة الصدأ والحرارة - وهي مثالية للأقواس والعلب. عرض المنتج → أخطاء الانحناء الشائعة وكيفية تجنبها يمكن الوقاية من معظم عيوب الانحناء بمجرد معرفة ما الذي تبحث عنه. هذه هي المشاكل التي نراها في أغلب الأحيان على أرضيات المتاجر. تجاهل الربيع. يحاول المعدن دائمًا العودة إلى شكله الأصلي. قم بالانحناء الزائد قليلاً، أو استخدم نصف قطر أكبر لتقليل التأثير. الانحناء بالتوازي مع الحبوب. هذا يسبب الشقوق على السطح الخارجي. أعد توجيه التخطيط بحيث يعبر خط الانحناء اتجاه التدحرج. استخدام نصف قطر انحناء صغير جدًا. يتمزق السطح الخارجي عندما يقع نصف القطر تحت الحد الأدنى للمادة. قم بزيادة نصف القطر أو قم بالتبديل إلى سبيكة أكثر قابلية للتشكيل. اختيار فتحة القالب الخاطئة. القالب الضيق جدًا يرفع الحمولة ويحدد الجزء؛ قالب عريض جدًا يجعل من الصعب التحكم في الزوايا. التزم بقاعدة الثمانية إلى العشر مرات. ترك نتوءات على الفراغ. تخلق نتوءات نقاط الضغط وتخدش القالب. قم بإزالة الحواف قبل التشكيل. تخطي منحنى الاختبار. تختلف دفعات المواد ودرجات الحرارة. يمكن للاختبار السريع على الخردة أن ينقذ التشغيل بأكمله من الرفض. عندما يكون شريك التصنيع المحترف منطقيًا يتطلب ثني الصفائح المعدنية جيدًا أكثر من مجرد الضغط على الدواسة. يتطلب الأمر أدوات مناسبة، وفهمًا عميقًا للسلوك المادي، وعملية منضبطة لتحمل التفاوتات عبر المسارات بأكملها. بالنسبة للعديد من الشركات، تعتبر هذه قدرة معقولة على البناء داخل الشركة. بالنسبة للآخرين، فإن الشراكة مع الشركة المصنعة التي تقوم بذلك يوميًا هي الطريق الأكثر ذكاءً. في شركة Yuyao Hongli Optoelectronic Co., Ltd.، نقوم بتشكيل الأجزاء المعدنية لأكثر من عشرين عامًا. تضم منشأتنا التي تبلغ مساحتها 5000 متر مربع ورش عمل متعددة للختم، ونحن ننتج أجزاء الثني والمكونات المسحوبة بعمق والقطع المختومة بدقة للسيارات وأجهزة المطبخ والعملاء الصناعيين. نحن ندعم مشاريع OEM وODM من خلال الأدوات المخصصة والنماذج الأولية ومراقبة الجودة المتسقة، حتى تتمكن من تسليم عملية التشكيل بأكملها بثقة. عندما يتطلب جزء ما عمليات متعددة، يحافظ مورد واحد على اتساق كل شيء. نحن نجمع بشكل روتيني أجزاء الانحناء المعدنية والختم والرسم العميق و القطع بالليزر للأجزاء المعدنية لتقديم مكونات كاملة ضمن حدود الأبعاد الضيقة. انخفاض عدد الموردين يعني تنسيقًا أقل وفترات زمنية أقصر. سواء كنت بحاجة إلى نموذج أولي أو مجموعة كبيرة الحجم من الأجزاء المشكلة، فإن الأيدي ذات الخبرة تصنع الفرق بين الأجزاء التي تبدو صحيحة والأجزاء التي تناسب تمامًا. الأساسيات المغطاة هنا هي نفس تلك التي يطبقها فريقنا كل يوم، مدعومة بقدرة الماكينة على التعامل مع الأشكال الهندسية المعقدة والتفاوتات المطلوبة. حاوية مستطيلة غير ملحومة ومرسومة بعمق بمقبض تستخدم هذه الحاوية المكونة من قطعة واحدة رسمًا عميقًا متقدمًا للقوة والنظافة، بأحجام وتشطيبات قابلة للتخصيص مناسبة للاستخدام الغذائي أو الطبي أو الصناعي. عرض المنتج → .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}


 English
 русский
 Español
 عربى