


 English
 русский
 Español
 عربى

كيفية حساب بدل الانحناء: الدليل الكامل لتصنيع الصفائح المعدنية
كيفية حساب بدل الانحناء: الدليل الكامل لتصنيع الصفائح المعدنية
يعد بدل الانحناء أحد تلك الأرقام التي تحدد بهدوء ما إذا كان جزء من الصفائح المعدنية يناسب المرة الأولى أم أنه سيتم إعادة تصنيعه على أرضية المتجر. إذا سبق لك أن نظرت إلى نمط مسطح وتساءلت عن كمية المواد التي يجب إضافتها عند خط الانحناء، فسيرشدك هذا الدليل خلال العملية الحسابية خطوة بخطوة. لقد أمضينا أكثر من عشرين عامًا في تشكيل المكونات المعدنية لمصنعي السيارات والأجهزة المنزلية ومعدات المطبخ، وبالتالي فإن الصيغ المقدمة هنا ليست مجرد نظرية كتابية. يتم استخدامها يوميًا لإنتاج مكونات تلبي التفاوتات المسموح بها والمواعيد النهائية للإنتاج الحقيقي.
ما هو بدل الانحناء؟
بدل الانحناء (BA) هو طول قوس المحور المحايد المقاس عبر منطقة الانحناء. عندما يتم ثني صفيحة معدنية مسطحة، فإن المادة الموجودة على الجانب الخارجي من الانحناء تتمدد، بينما تنضغط المادة الموجودة في الداخل. ويوجد بين هاتين المنطقتين محور محايد، وهو مستوى يحافظ على طوله الأصلي أثناء التشكيل. المسافة على طول هذا المحور المحايد عبر المنعطف هي بدل الانحناء الخاص بك.
بدون هذه القيمة، لا يمكنك تحديد الحجم الفارغ المسطح الصحيح. إذا كان البدل صغيرًا جدًا، فسيكون الجزء النهائي أقصر من المتوقع. إذا كانت كبيرة جدًا، فستحتاج إلى تقليم الحواف. هذا هو السبب في أن الحساب الدقيق لبدل الانحناء هو أساس أي مشروع ناجح للصفائح المعدنية، بدءًا من الأقواس البسيطة وحتى منتجاتنا أجزاء الانحناء المعدنية .
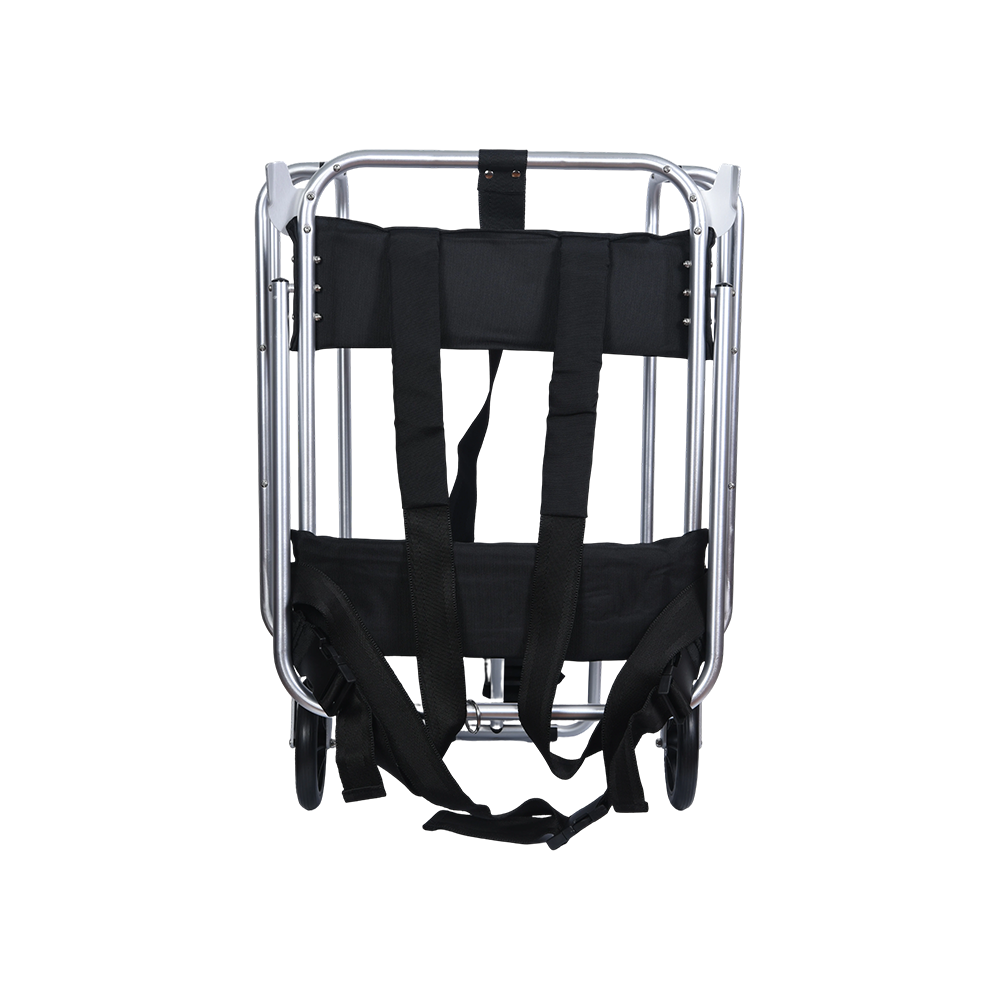 مكون معدني منحني مع حزام قماشي للتجميع الدقيق هذا الجزء المتين المتين المزود بحزام قماشي مضاد للانزلاق يناسب الآلات والسيارات والمعدات الخارجية. ويضمن تصميمه الدقيق سهولة الدمج، لكن السماح بالانحناء الدقيق يعد أمرًا حيويًا للحصول على الحجم الصحيح. عرض المنتج →
صيغة بدل الانحناء
الصيغة القياسية المستخدمة في صناعة الصفائح المعدنية هي:
BA = (π / 180) × A × (R K × T)
أين:
- A هي زاوية الانحناء بالدرجات.
- R هو نصف قطر الانحناء الداخلي.
- K هو العامل K.
- T هو سمك المادة.
يمثل العامل K تحول المحور المحايد من مركز المادة. إنها قيمة تجريبية تتغير باختلاف نوع المادة وسمكها وطريقة التشكيل. كنقطة بداية، يستخدم العديد من الشركات المصنعة K = 0.44 لثني الهواء للفولاذ الطري عندما يكون نصف القطر الداخلي قريبًا من سمك المادة.
مثال على الحساب خطوة بخطوة
دعونا نطبق الصيغة على سيناريو شائع. لنفترض أنك تقوم بثني لوح فولاذي بسمك 2 مم بزاوية 90 درجة مع نصف قطر داخلي قدره 3 مم. بالنسبة لهذه المواد والأدوات، افترض أن العامل K يساوي 0.44.
BA = (π / 180) × A × (R K × T)
بكالوريوس = 0.017453 × 90 × (3 0.44 × 2)
بكالوريوس = 0.017453 × 90 × (0.88 3)
بكالوريوس = 0.017453 × 90 × 3.88
بكالوريوس = 1.5708 × 3.88
بكالوريوس = 6.09 ملم
وبالتالي فإن بدل الانحناء لهذا الانحناء هو 6.09 ملم. للعثور على الطول الفارغ المسطح، يمكنك إضافة هذه القيمة إلى المقاطع المستقيمة للجزء مع طرح أي انتكاسات خارجية إذا كنت تعمل باستخدام طريقة خصم الانحناء. تعمل نفس الصيغة مع أي زاوية، طالما أنك تحافظ على وحدة نصف القطر والسمك كما هي.
بدل الانحناء مقابل خصم الانحناء
في تصميم الصفائح المعدنية، غالبًا ما يتم الخلط بين بدل الانحناء وخصم الانحناء. بدل الانحناء هو طول القوس المضاف إلى النموذج المسطح لمراعاة المادة الموجودة في الانحناء. خصم الانحناء، من ناحية أخرى، هو المبلغ المطروح من إجمالي الأبعاد الخارجية للحافتين للحصول على نفس الطول المسطح. تعمل كلتا الطريقتين، وتتيح لك العديد من أنظمة CAD التبديل بينهما. المفتاح هو الحفاظ على اتساق معادلاتك.
على سبيل المثال، إذا كان لديك شفتين بأبعاد خارجية L1 وL2، فيمكن التعبير عن الطول الفارغ المسطح بـ L1 L2 - BD، حيث BD هو خصم الانحناء. تصبح العلاقة بين BA وBD مهمة عندما تقوم باستيراد نموذج جزء إلى محاكاة الانحناء أو برنامج مكابح الضغط CNC. إن استخدام نفس العامل K لكليهما يضمن بقاء النمط المسطح دقيقًا.
قيم K-Factor والاعتبارات المادية
إن اختيار العامل K الصحيح لا يقل أهمية عن تطبيق الصيغة. تتأثر القيم بصلابة المادة، وطريقة الثني، ونصف قطر الأدوات، وما إذا كان الانحناء يتبع أو يتقاطع مع اتجاه الحبوب المتداول. يوضح الجدول أدناه النطاقات النموذجية للمواد الشائعة، ولكن يجب التحقق منها دائمًا باستخدام ثنيات الاختبار.
| مادة | نطاق العامل K | نقطة بداية انحناء الهواء النموذجية |
|---|---|---|
| الفولاذ الطري | 0.33 - 0.45 | 0.44 |
| الفولاذ المقاوم للصدأ | 0.30 – 0.40 | 0.38 |
| الألومنيوم | 0.40 - 0.46 | 0.44 |
| النحاس والنحاس | 0.35 - 0.50 | 0.47 |
هذه النطاقات ليست عالمية. على سبيل المثال، قد تنتج مكابح الضغط ذات المثقاب المصقول عامل K مختلف قليلاً عن القالب ذي نصف القطر البالي. يمنحك الجدول نقطة بداية عملية، ولكن النهج الأكثر موثوقية هو تشغيل عينة صغيرة وقياس النتيجة قبل برمجة عملية الإنتاج.
في الإنتاج، نستخدم طريقة التحقق هذه لكل مجموعة أدوات جديدة. وهذا هو السبب أيضا لدينا أجزاء ختم معدنية دقيقة يخرج باستمرار ضمن التسامح.
نصائح عملية للإنتاج
حساب بدل الانحناء بشكل صحيح يوفر الوقت والمواد والإحباط. فيما يلي بعض النصائح الخاصة بأرضيات الإنتاج التي تعلمناها من تشكيل الأقواس البسيطة والمرفقات المعقدة على مر السنين.
- تحقق من نصف القطر الداخلي الفعلي. قد لا يتطابق نصف القطر في نموذج CAD الخاص بك مع نصف القطر الذي أنشأته الأدوات. قم بقياس نصف القطر الحقيقي واستخدمه في الصيغة.
- استخدم جدولًا ثابتًا لخصم الانحناء. بمجرد التحقق من عوامل K للمواد الخاصة بك، قم بتخزينها في جدول مشترك حتى يستخدم المقدرون والمبرمجون نفس القيم.
- حساب Springback. ترتد معظم المواد إلى الخلف قليلًا بعد تحرير الضغط. قد تحتاج إلى الانحناء الزائد قليلاً، وهذا يغير زاوية الانحناء الفعالة المستخدمة في الصيغة.
- مشاهدة اتجاه الحبوب. يمكن أن يؤدي الانحناء الموازي للحبوب المتدحرجة إلى حدوث تشققات، خاصة على أنصاف الأقطار الحادة. يظل العامل K مفيدًا، ولكن قد تحتاج طريقة التشكيل إلى التغيير.
- حافظ على نظافة الأدوات. يمكن أن يؤدي وجود نتوء صغير أو شريحة صغيرة على سطح القالب إلى تغيير سلوك الانحناء وجعل حساب بدل الانحناء أقل دقة.
تبدأ العديد من المكونات التي ننتجها كفراغات مسطحة يتم قطعها وتشكيلها وتجميعها أحيانًا مع ملحقات إضافية. وينطبق هذا بشكل خاص على الأجزاء المختومة التي تتضمن عمليات الثني. ستؤثر طريقة الحساب التي تستخدمها على كل خطوة نهائية، بدءًا من كيفية وضع الجزء في القالب وحتى كيفية أدائه في المنتج النهائي.
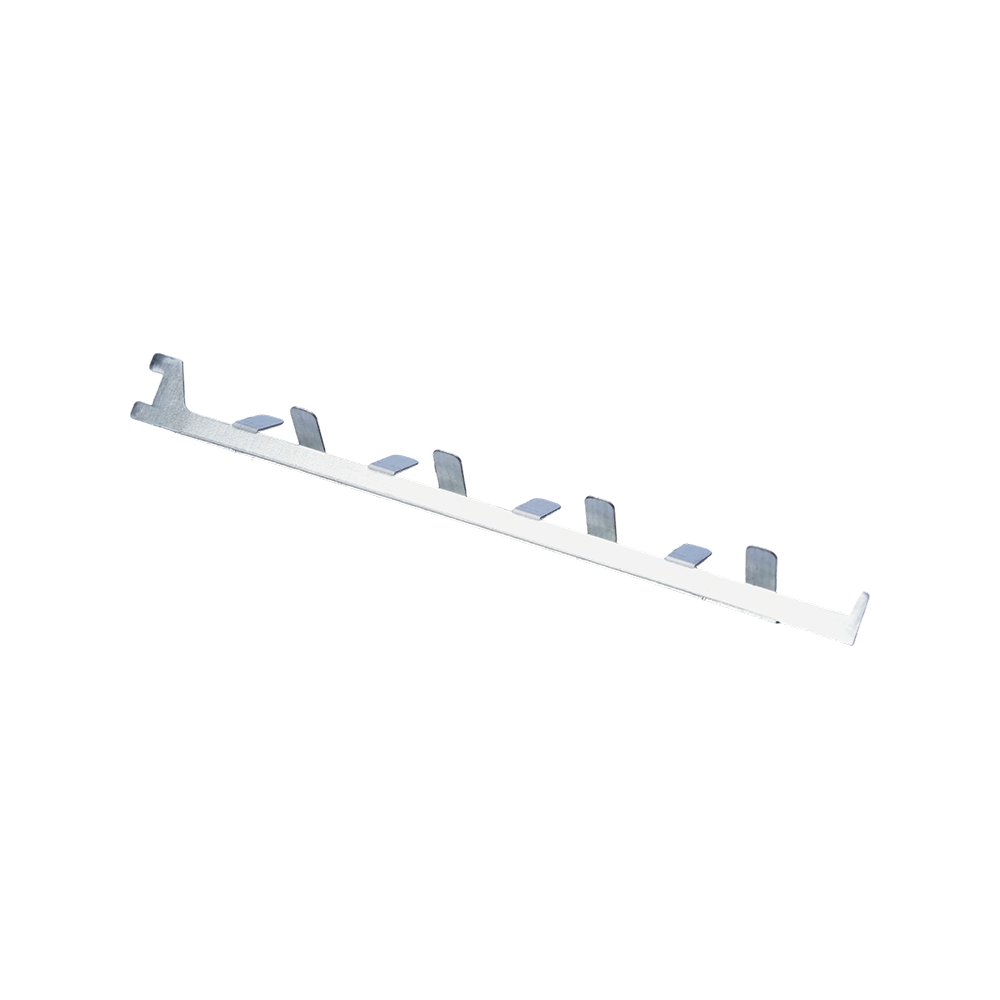 شرائط مختومة قابلة للانحناء لتحقيق المرونة الصناعية توفر هذه الشرائط المقاومة للصدأ القدرة على التكيف والانحناء لمختلف الهياكل. يتوفر الطول والسمك والتشطيب المخصص، ومع ذلك يظل التحقق المناسب من عامل K ضروريًا عند تشكيلها. عرض المنتج →
الأخطاء الشائعة التي يجب تجنبها
أحد الأخطاء الأكثر شيوعًا في حساب بدل الانحناء هو استخدام عامل K ثابت لكل مادة ونصف قطر. قد تصلح قيمة واحدة لوظيفة واحدة، لكنها لن تصلح لوظيفة أخرى. قم دائمًا بتأكيد عامل K من خلال الانحناء التجريبي، خاصة عند تغيير سمك المادة أو نصف قطر الانحناء.
خطأ آخر هو تجاهل الفرق بين نصف القطر الداخلي في نموذج CAD ونصف القطر الفعلي الناتج عن الأدوات. في ثني الهواء، غالبًا ما يتم تحديد نصف القطر الداخلي من خلال عرض فتحة القالب بدلاً من طرف الثقب. إذا قمت بإدخال نصف قطر التصميم في الصيغة، فقد يكون بدل الانحناء الخاص بك أقل بمقدار صغير ولكن ذو معنى.
وأخيرًا، لا تنس أن تأخذ في الاعتبار اتجاه الانحناء بالنسبة لاتجاه الحبوب المتدحرجة. قد تتصرف المادة ذات العامل K المنخفض عبر الحبوب بشكل مختلف عن المادة المنحنية الموازية لها. لا تزال الصيغة مفيدة، ولكن قد تحتاج إلى تعديل معلمات التشكيل لتجنب التشقق أو الزوايا غير المتناسقة.
الأفكار النهائية
حساب بدل الانحناء ليس معقدًا بمجرد فهم المتغيرات. ابدأ بعامل K معقول، وتحقق منه باستخدام انحناءات الاختبار، ثم قم بتطبيق الصيغة بشكل متسق. إن الجهد الصغير الذي تبذله في بدل الانحناء الدقيق سيؤتي ثماره في عدد أقل من الأجزاء المرفوضة، وإنتاج أكثر سلاسة، ومنتج نهائي ذو مظهر أفضل.
إذا كنت تعمل على جزء جديد من الصفائح المعدنية وتحتاج إلى مصنع يتمتع بخبرة في الثني والختم والرسم العميق، فإن فريقنا الهندسي جاهز لمساعدتك. نحن ننتج مكونات مخصصة من نموذج الطباعة أو نموذج CAD، ونتأكد من أن بدل الانحناء مناسب قبل قطع أي أداة.
احصل على تحديثات جديدة عبر البريد الإلكتروني
نعدك بأننا لن نكشف عن عنوان بريدك الإلكتروني أبدًا، ويمكنك إلغاء الاشتراك في أي وقت.
-
روابط سريعة
الصفحة الرئيسية من نحن منتجات خدمة أخبار اتصل بنا -
قائمة المنتجات
أجزاء السحب العميق الأجزاء المختومة أجزاء الانحناء ملحقات أجهزة المطبخ أجزاء ختم السيارات -
من نحن
مصنع شرف الأسئلة الشائعة -
أخبار
أخبار الشركة أخبار الصناعة -
اتصل بنا
العنوان: الجانب الجنوبي من طريق شونكي، منطقة يانغمينغ الصناعية للعلوم والتكنولوجيا، مدينة يوياو، مقاطعة تشجيانغ، الصين هاتف: +86-13905842349/+86-13738485724 البريد الإلكتروني: hongli@hl-stamping.com
