


 English
 русский
 Español
 عربى

كيف يمكنك ختم المعدن؟ دليل واضح خطوة بخطوة لختم المعادن الصناعية
كيف يمكنك ختم المعدن؟ دليل واضح خطوة بخطوة لختم المعادن الصناعية
ختم المعدن هو عملية وضع صفائح معدنية مسطحة - إما في شكل فارغ أو ملفوف - في مكبس ختم، حيث تقوم الأداة وسطح القالب بتشكيل المعدن إلى الشكل المطلوب. إنها طريقة تصنيع عالية السرعة وقابلة للتكرار تستخدم لإنتاج كل شيء بدءًا من ألواح هياكل السيارات وحتى مكونات المقلاة الهوائية، وفهم كيفية عملها يمكن أن يساعد مصنعي المعدات الأصلية ومحترفي المشتريات ومصممي المنتجات على اتخاذ قرارات مستنيرة بشأن مصادر الأجزاء. فيما يلي تفاصيل العملية الفعلية، بدءًا من اختيار المواد وحتى فحوصات الجودة النهائية.
المبدأ الأساسي: قالب الضغط = الشكل
الإجابة الأساسية على "كيفية ختم المعدن" واضحة ومباشرة: تطبق مكبس الختم القوة من خلال قالب على قطعة من الصفائح المعدنية، مما يتسبب في تشوه المعدن بشكل بلاستيكي في تجويف القالب. تتكون مجموعة القالب من نصفين - ثقب وتجويف قالب. يتحرك المثقاب إلى الأسفل، ويدفع المعدن إلى داخل التجويف، والنتيجة هي جزء يطابق هندسة القالب. يمكن إجراء هذه العملية بضربة واحدة أو في سلسلة متدرجة من المحطات للأجزاء المعقدة.
هناك العديد من عمليات الختم الشائعة، بما في ذلك التقطيع (قطع شكل مسطح)، والثني (تشكيل الزوايا)، والعملة (طباعة التفاصيل الدقيقة)، والرسم العميق (تشكيل أشكال عميقة تشبه الكوب). يعتمد اختيار العملية على هندسة الجزء وخصائص المواد. تتطلب معظم الأجزاء الصناعية مجموعة من هذه الخطوات في إعداد القالب التدريجي.
الخطوة 1: اختيار المواد وإعدادها
يبدأ الختم بالمعدن المناسب. تشمل المواد شائعة الاستخدام الفولاذ منخفض الكربون والفولاذ المقاوم للصدأ والألومنيوم والنحاس والنحاس وسبائك مختلفة. يأتي المخزون الخام في ملفات (للتغذية الآلية ذات الحجم الكبير) أو في شكل قطع فارغة مسبقًا (للتشغيلات ذات الحجم المنخفض). تؤثر سماكة المادة وقوة الشد وخصائص الاستطالة بشكل مباشر على تصميم القالب وحمولة الضغط. على سبيل المثال، يتطلب السحب العميق مادة ذات ليونة جيدة، في حين أن الفولاذ عالي القوة المستخدم في الأجزاء الهيكلية للسيارات يتطلب ضغطًا أقوى وإزالة دقيقة للقالب.
بمجرد اختيار المادة، عادة ما يتم تنظيفها وتشحيمها. يقلل التشحيم من الاحتكاك بين المعدن والقالب، ويمنع التهيج، ويساعد على إطالة عمر الأداة. يتم بعد ذلك تغذية الملف أو الفراغ في المطبعة، غالبًا باستخدام وحدات تغذية أوتوماتيكية تضمن تحديد موضع دقيق لكل ضربة.
الخطوة 2: تصميم القوالب وإعداد الأدوات
قبل ختم أي معدن، يجب تصميم وتصنيع مجموعة القوالب. هذا هو الجزء الأكثر أهمية والأكثر تكلفة في عملية الختم. يقوم مهندسو تصميم القوالب بتحليل رسم الأجزاء، مع الأخذ في الاعتبار عوامل مثل نصف قطر الانحناء، وزوايا السحب، وتعويض الزنبرك الخلفي، وتدفق المواد. بالنسبة للقوالب التقدمية، يتم ترتيب محطات متعددة في أداة واحدة: قد تخترق المحطة الأولى ثقوبًا تجريبية، وتفرغ المحطة التالية المخطط التفصيلي، ثم تتبع سلسلة من محطات الثني والتشكيل، وأخيرًا يتم قطع الجزء مجانًا من شريط الناقل.
يتم اختيار صلابة فولاذ الأداة، وتشطيب السطح، والطلاء (على سبيل المثال، TiN أو CrN) لتحمل التأثير والتآكل المتكرر. يمكن للقالب المصمم جيدًا أن ينتج ملايين الأجزاء في حدود التسامح قبل الحاجة إلى الصيانة. بالنسبة للإنتاج بكميات أقل، يمكن استخدام قوالب أحادية المحطة أو قوالب نقل أبسط.
شركات مثل Yuyao Hongli Photoelectric Co., Ltd.، مع أكثر من 20 عامًا من الخبرة، تحتفظ بورش ختم متعددة مجهزة للتعامل مع كل من إعدادات القالب القياسية والمخصصة. يشتمل خط إنتاجها على أجزاء مختومة مصنوعة بدقة، وحاويات مرسومة بعمق، وأجزاء قابلة للثني، وكلها يتم إنتاجها باستخدام إستراتيجيات أدوات محسنة. تعلم المزيد عن أنواع مختلفة من الأجزاء المختومة وتطبيقاتها المادية في قسم أخبار الصناعة لدينا.
الخطوة 3: عملية الختم - من الجزء الفارغ إلى الجزء المشكل
مع تركيب القالب وتغذية المادة، تعمل المكبس بسرعة وطول شوط محددين مسبقًا. تستخدم المكابس الميكانيكية نظام دولاب الموازنة والقابض لتوفير سرعة عالية (تصل إلى مئات الضربات في الدقيقة)، بينما توفر المكابس الهيدروليكية قوة متغيرة وهي أفضل للسحب العميق أو التشكيل الثقيل. تتبع العملية عادة هذا التسلسل:
- التقطيع: يفصل القطع الأول قطعة العمل عن شريط الملف. يتم إخراج البزاقة (النفايات).
- الثقب: يتم إنشاء ثقوب أو فتحات للتجميع أو المحاذاة.
- الانحناء/التشكيل: يتم ثني المعدن على طول خط مستقيم أو تشكيله على شكل منحنى. الأجزاء المنحنية، مثل
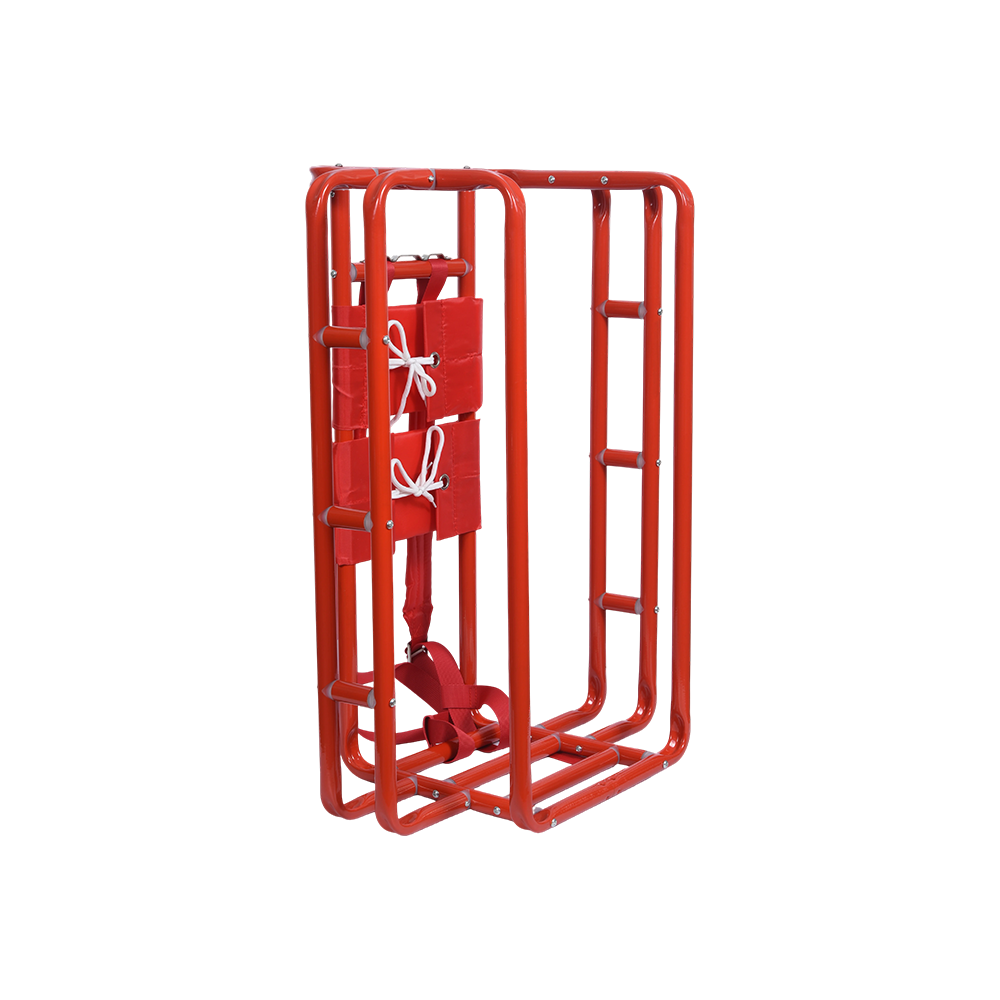 أجزاء منحنية حمراء مع أشرطة قماشية مع طلاء مقاوم للتآكل وهندسة قابلة للتخصيص، تجمع هذه الأجزاء بين الختم وتجميع النسيج. إنها مثال عملي لمنتج مختوم تم تكييفه للتطبيقات الوظيفية والجمالية. عرض المنتج → مع حزام من القماش الأحمر، اشرح كيف يمكن دمج الانحناءات مع الملحقات الإضافية للتجميعات النهائية.
- الرسم العميق: يتم سحب المعدن إلى تجويف لإنشاء هندسة سلسة تشبه الكوب. وهذا أمر شائع بالنسبة للحاويات والمساكن ومكونات أجهزة المطبخ. على سبيل المثال، يتم استخدام الحاويات المسحوبة بعمق ذات الأغطية أو القواطع في أغلفة المعدات وحلول التخزين.
- التشذيب/ التشفيه: يتم قطع المواد الزائدة، وتكون الحواف ذات حواف للقوة أو التجميع.
يجب أن يتم توقيت كل عملية بدقة، ويجب أن تتدفق المادة دون تمزق أو تجعد. تعتبر عمليات التمزيق أو التخفيف أو الزنبرك من العيوب الشائعة التي يقوم مصممو القالب بتخفيفها من خلال أنصاف الأقطار المناسبة ورسم الخرز وتعديلات وسادة الضغط.
في حالة الأجزاء المسحوبة بعمق، تعد نسبة العمق إلى القطر معلمة أساسية. تتطلب المكونات ذات التجاويف العميقة عادةً خطوات رسم متعددة مع التلدين المتوسط إذا كانت المادة تتصلب بشكل كبير. لدينا 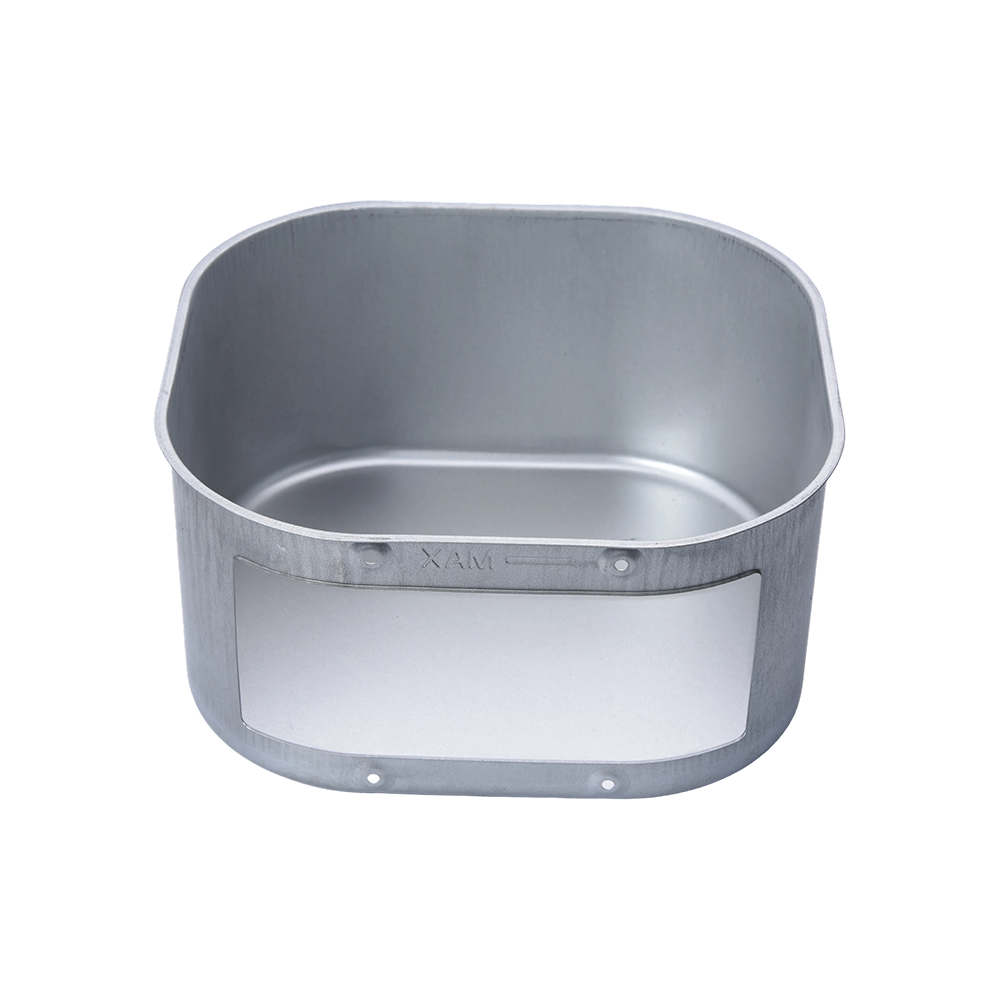 حاوية مربعة مرسومة بعمق مع قواطع تحقق هذه الحاوية تصميمًا سلسًا من قطعة واحدة من خلال الرسم العميق، مع فتحات قابلة للتخصيص للتهوية أو التجميع. إنه يجسد التحكم في تدفق المواد اللازمة للأشكال الهندسية المعقدة. عرض المنتج → هو مثال على منتج مرسوم بعمق يحقق شكلًا مربعًا بفتحات دقيقة، وهي هندسة تتطلب تحكمًا دقيقًا في تدفق المواد.
الخطوة 4: العمليات الثانوية - اللحام، التجميع، تشطيب السطح
لا تترك جميع الأجزاء المختومة المكبس جاهزًا للاستخدام. يتطلب العديد منها عمليات ثانوية:
- اللحام أو التثبيت للانضمام إلى مكونات مختومة متعددة.
- خيوط أو التنصت لثقوب التثبيت.
- التشطيب السطحي مثل الطلاء أو الطلاء أو مسحوق الطلاء لمقاومة التآكل والجماليات.
- التجميع من المكونات المرفقة مثل الأشرطة القماشية أو المقابض أو الأجزاء الإلكترونية.
بالنسبة لملحقات أجهزة المطبخ، غالبًا ما تخضع الأجزاء المختومة لعملية تنظيف ومعالجة سطحية للوفاء بمعايير سلامة ملامسة الطعام. على سبيل المثال، يجب أن تحتوي صينية الخبز القابلة للاستبدال للمقالي الهوائية على طلاء غير لاصق وحواف ناعمة لمنع الخدوش. وبالمثل، تتطلب أجزاء السيارات المختومة تسامحًا صارمًا مع الأبعاد وغالبًا ما تتلقى علاجات إضافية ضد الصدأ.
تغطي محفظة منتجات Yuyao Hongli العديد من هذه العمليات الثانوية. بهم 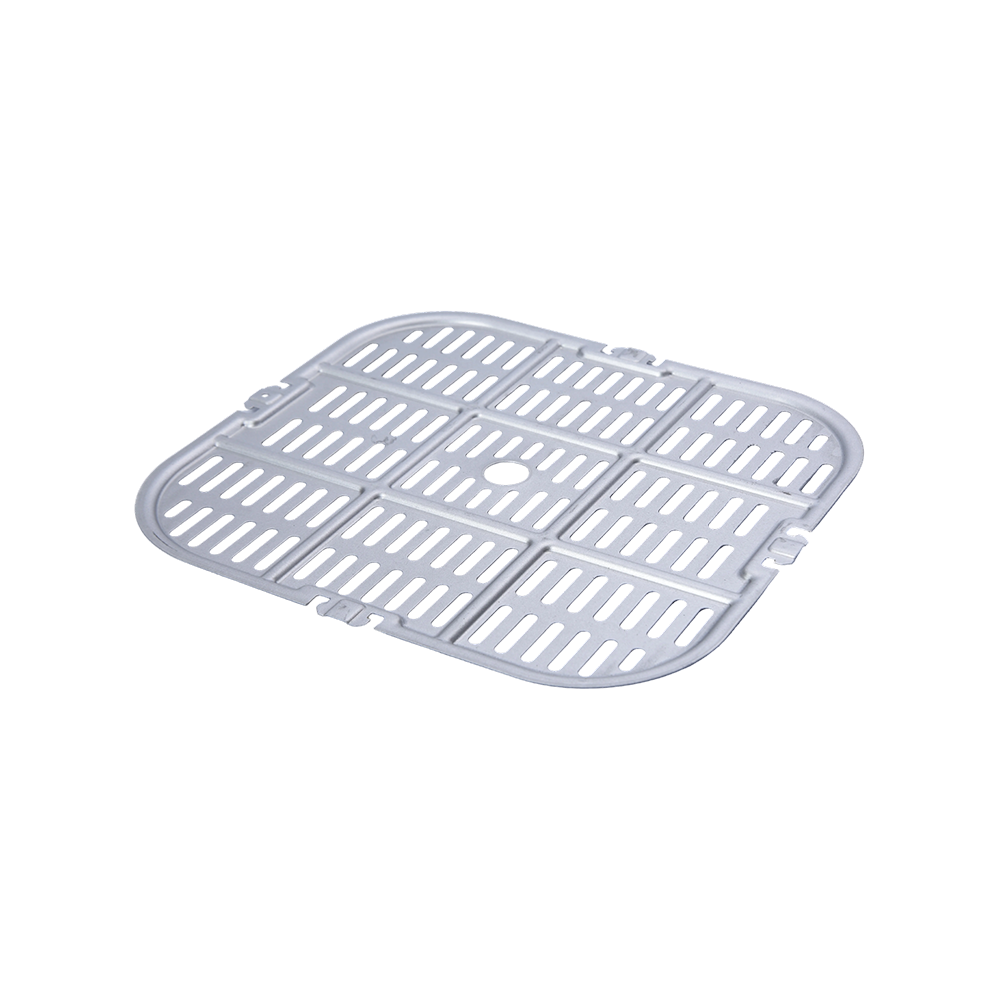 صينية خبز المقلاة الهوائية هذه الصينية عبارة عن جزء مختوم تمت معالجته بشكل إضافي ليصبح ملحقًا عمليًا للمطبخ، ويتميز بالتوصيل الحراري وثقوب لتدوير الهواء. وهو يوضح كيفية إكمال العمليات الثانوية للمكون المختوم. عرض المنتج → يعد هذا مثالًا واضحًا للجزء المختوم الذي تتم معالجته بشكل أكبر ليكون مكونًا وظيفيًا كاملاً للمستهلك النهائي.
الخطوة 5: مراقبة الجودة والتسامح
الخطوة الأخيرة في كيفية ختم المعدن بشكل موثوق هي الفحص. تتحقق قياسات الأبعاد باستخدام CMM (آلات قياس الإحداثيات)، أو المقارنات البصرية، أو مقاييس الانطلاق/عدم الانطلاق من الميزات المهمة. اختبارات الصلابة تتحقق من تماسك المواد. تعد عمليات الفحص البصري للعيوب السطحية والنتوءات والشقوق قياسية أيضًا. بالنسبة للأجزاء المسحوبة بعمق، يتم قياس توزيع سمك الجدار لضمان عدم حدوث ترقق مفرط.
يتم استخدام التحكم الإحصائي في العمليات (SPC) في الخطوط كبيرة الحجم لمراقبة قوة الضغط وسمك المادة وتآكل القالب في الوقت الفعلي. تتراوح التفاوتات المسموح بها للأجزاء المختومة النموذجية من ±0.1 مم إلى ±0.5 مم، اعتمادًا على المادة والتعقيد. يمكن للأجزاء المختومة المصنعة بدقة أن تحقق تفاوتات أكثر إحكامًا من خلال عمليات التصنيع الثانوية.
لاستكشاف كيفية مقارنة المكونات المسحوبة بعمق مع أجزاء الصفائح المعدنية المصنعة من حيث القوة والتكلفة، اقرأ المقارنة التفصيلية لدينا: لماذا قد تتفوق مكونات السحب العميق على أجزاء الصفائح المعدنية المصنعة؟ .
تطبيقات العالم الحقيقي عبر الصناعات
ختم المعدن ليس عملية مقاس واحد يناسب الجميع. تتكيف نفس التكنولوجيا الأساسية مع صناعات مختلفة على نطاق واسع:
- السيارات: تشتمل أجزاء الصفائح المعدنية المختومة للسيارات على ألواح الهيكل والأقواس والتعزيزات الهيكلية والمكونات الموجودة أسفل غطاء المحرك. يعتبر الختم الفولاذي عالي القوة أمرًا ضروريًا للسلامة من التصادم.
- أجهزة المطبخ: يتم إنتاج مكونات المقلاة الهوائية، وألواح قاعدة الفرن، ومكونات الحوض، وقواعد الأواني عن طريق الختم والسحب العميق. الحجم الكبير وحساسية التكلفة لصناعة الأجهزة تجعل الختم هو الطريقة المفضلة.
- الإلكترونيات والأثاث: أجزاء الهيكل المختومة والأغطية وأقواس التثبيت والأجزاء المصغرة الرفيعة للأجهزة الإلكترونية. إن القدرة على إنتاج أشكال معقدة بسرعة تجعل الختم مثاليًا للإلكترونيات الاستهلاكية.
- التخزين والحاويات: حاويات مرسومة بعمق بمقابض أو أغطية أو قواطع للتخزين الصناعي أو التغليف أو حاويات المكونات.
يضع كل تطبيق متطلبات مختلفة على المواد والتفاوتات والتشطيبات الثانوية. يساعد فهم عملية الختم المهندسين على اختيار المورد المناسب وتجنب المخاطر الشائعة مثل التقليل من تكلفة الأدوات، أو طلب مواد ذات قابلية تشكيل غير كافية، أو تجاهل تأثيرات الارتداد في الأجزاء المنحنية.
الخلاصة: الختم هو التوازن بين الفن والهندسة
في جوهره، ختم المعدن هو ببساطة ضغط الصفائح المعدنية في قالب. لكن الإجابة الحقيقية على "كيفية ختم المعدن" تتضمن تفاعلًا عميقًا بين علوم المواد، وتصميم الأدوات، وميكانيكا الضغط، ومراقبة الجودة. بالنسبة لمصنعي المعدات الأصلية ومطوري المنتجات، فإن الشراكة مع شركة تصنيع ذات خبرة تقدم مجموعة متنوعة من الإمكانات - بدءًا من الفراغات المسطحة البسيطة وحتى الحاويات المعقدة المسحوبة وملحقات أجهزة المطبخ - يمكن أن تبسط دورة تطوير المنتج وتضمن جودة الأجزاء المتسقة. من خلال اختيار شريك الختم المناسب، يمكنك الوصول إلى عقود من المعرفة المتراكمة حول ما يصلح وما لا يصلح، مما يوفر الوقت ويقلل المخاطر في سلسلة التوريد الخاصة بك.
احصل على تحديثات جديدة عبر البريد الإلكتروني
نعدك بأننا لن نكشف عن عنوان بريدك الإلكتروني أبدًا، ويمكنك إلغاء الاشتراك في أي وقت.
-
روابط سريعة
الصفحة الرئيسية من نحن منتجات خدمة أخبار اتصل بنا -
قائمة المنتجات
أجزاء السحب العميق الأجزاء المختومة أجزاء الانحناء ملحقات أجهزة المطبخ أجزاء ختم السيارات -
من نحن
مصنع شرف الأسئلة الشائعة -
أخبار
أخبار الشركة أخبار الصناعة -
اتصل بنا
العنوان: الجانب الجنوبي من طريق شونكي، منطقة يانغمينغ الصناعية للعلوم والتكنولوجيا، مدينة يوياو، مقاطعة تشجيانغ، الصين هاتف: +86-13905842349/+86-13738485724 البريد الإلكتروني: hongli@hl-stamping.com
